


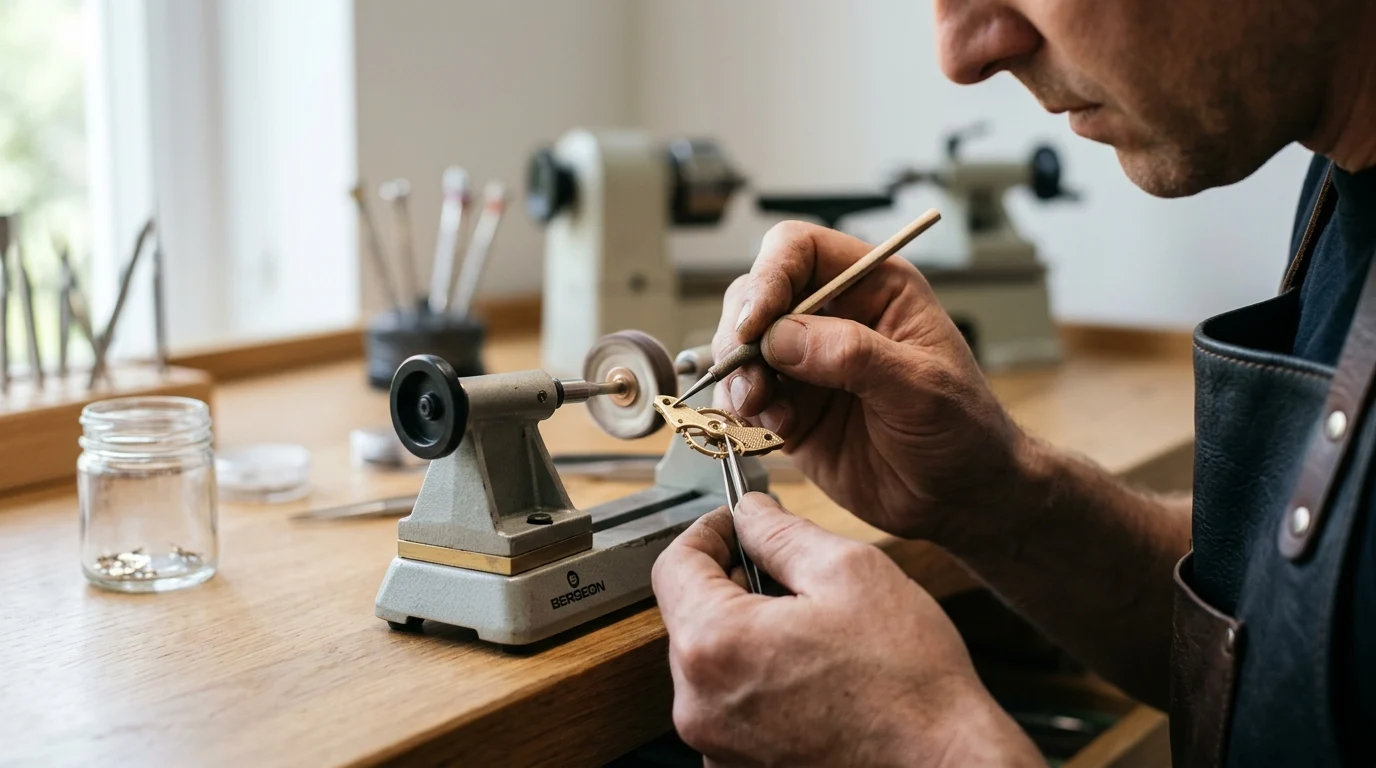
Ein Uhrwerk mag von außen ruhig wirken, doch im Inneren verbirgt sich ein dichtes Netzwerk aus Zapfen, Rädern, Federn und Hemmungsflächen, die unter ständiger Belastung arbeiten. Bei dieser Dimension ist Polieren keine rein kosmetische Maßnahme – es ist ein kontrollierter technischer Schritt, der Reibung, Schmierstoffverhalten, Lebensdauer der Bauteile und Energieübertragung beeinflusst. Dieser Artikel erklärt, warum. Die Oberflächenqualität ist in der Uhrmacherei von Bedeutung.Welche Teile besondere Aufmerksamkeit erfordern und wie sich professionelles Polieren von einfachem Entgraten oder dekorativer Oberflächenbearbeitung unterscheidet. Von den angestrebten Ra-Rauheitswerten bis hin zu den Risiken des Überpolierens ist das Ziel klar: winzige Bauteile herzustellen, die hohe Leistungsstandards erfüllen, ohne Kompromisse bei Passgenauigkeit, Geometrie oder Langzeitstabilität einzugehen.
Warum das Polieren von Uhrwerkskomponenten wichtig ist
Das Polieren von Uhrenkomponenten verbindet ästhetische Brillanz mit mechanischer Zuverlässigkeit. In der Uhrmacherei ist die Fehlertoleranz minimal, weshalb die Oberflächenbearbeitung eher eine Ingenieurdisziplin ist, die strengen metrologischen Normen unterliegt, als bloß ein handwerkliches Handwerk.
Die präzisen Bedingungen in einem Uhrwerk bedeuten, dass selbst kleinste Oberflächenunebenheiten die Funktion beeinträchtigen können. Eine einzelne mechanische Uhr enthält Hunderte von interagierenden Komponenten, die unter unterschiedlichen Spannungen und Drehmomenten arbeiten. Die präzise Politur dieser Teile trägt wesentlich zur Langlebigkeit und Genauigkeit des fertigen Instruments bei – wobei diese Ergebnisse auch stark von der Uhrwerkskonstruktion, der Materialwahl, der Schmierung und der Montagequalität abhängen.
Auswirkungen auf Reibung und Passung
Reibung ist der größte Feind jeder mechanischen Bewegung. Das Getriebe beruht auf der hocheffizienten Übertragung kinetischer Energie vom Federhaus über eine Reihe von Rädern und Ritzeln. Wird die Oberflächenrauheit (Ra, der arithmetische Mittelwert mikroskopischer Oberflächenspitzen und -täler) dieser interagierenden Teile auf strenge Industrievorgaben reduziert, sinkt der Reibungskoeffizient deutlich.
Bei Armbanduhren und tragbaren Weckern ist diese Optimierung entscheidend für eine gleichbleibende Unruhamplitude (den Drehwinkel der Unruh). Auch Pendeluhren benötigen minimale Reibung für gleichmäßige Schwingungen. Die moderne Uhrmacherei verwendet spezielle synthetische Schmierstoffe, die nur auf Oberflächen mit spezifischer Mikrostruktur optimal wirken. Ist eine Oberfläche zu rau, reibt sie die Komponenten ab; ist sie zu glatt, können die notwendigen mikroskopisch kleinen Öltröpfchen nicht haften bleiben. Je nach Uhrwerkskonstruktion kann die Erzielung der vorgegebenen Oberflächenrauheit die Gangreserve messbar erhöhen und die Wartungsintervalle verlängern.
Teile, die eine Präzisionspolitur erfordern
Präzisionspolieren ist unerlässlich für Bauteile, die hoher Reibung, engen Toleranzen oder ständiger dynamischer Belastung ausgesetzt sind. Die Zapfen von Uhrwerksrädern – oft mit einem Durchmesser von mehreren Millimetern, im Vergleich zu den mikroskopisch kleinen Zapfen von 0,10 mm bis 0,50 mm, die typischerweise in Armbanduhren zu finden sind – müssen sich mühelos in Messingbuchsen oder synthetischen Rubinlagern drehen können. Bleibt ein Zapfen unpoliert, wirken die mikroskopisch kleinen Rillen, die durch das Drehen auf der Drehbank entstehen, wie eine Feile auf das Lager und führen zu schnellem Verschleiß.
Sowohl bei Armbanduhren als auch bei mechanischen Uhren benötigen Hemmungsräder und Anker (bzw. Ankersteine) perfekt polierte Impulsflächen, um ohne vorzeitigen Verschleiß zu funktionieren, da sie ständig ein- und ausrasten. Selbst scheinbar unbewegliche Bauteile, wie die Innenwände von Federhäusern, werden sorgfältig poliert. Das Innere eines Federhauses muss bestimmte Oberflächenrauheitsvorgaben erfüllen, damit die eng gewickelte Zugfeder beim Abwickeln nicht klemmt oder ruckelt.
Was die professionelle Politur von Uhrwerkskomponenten umfasst
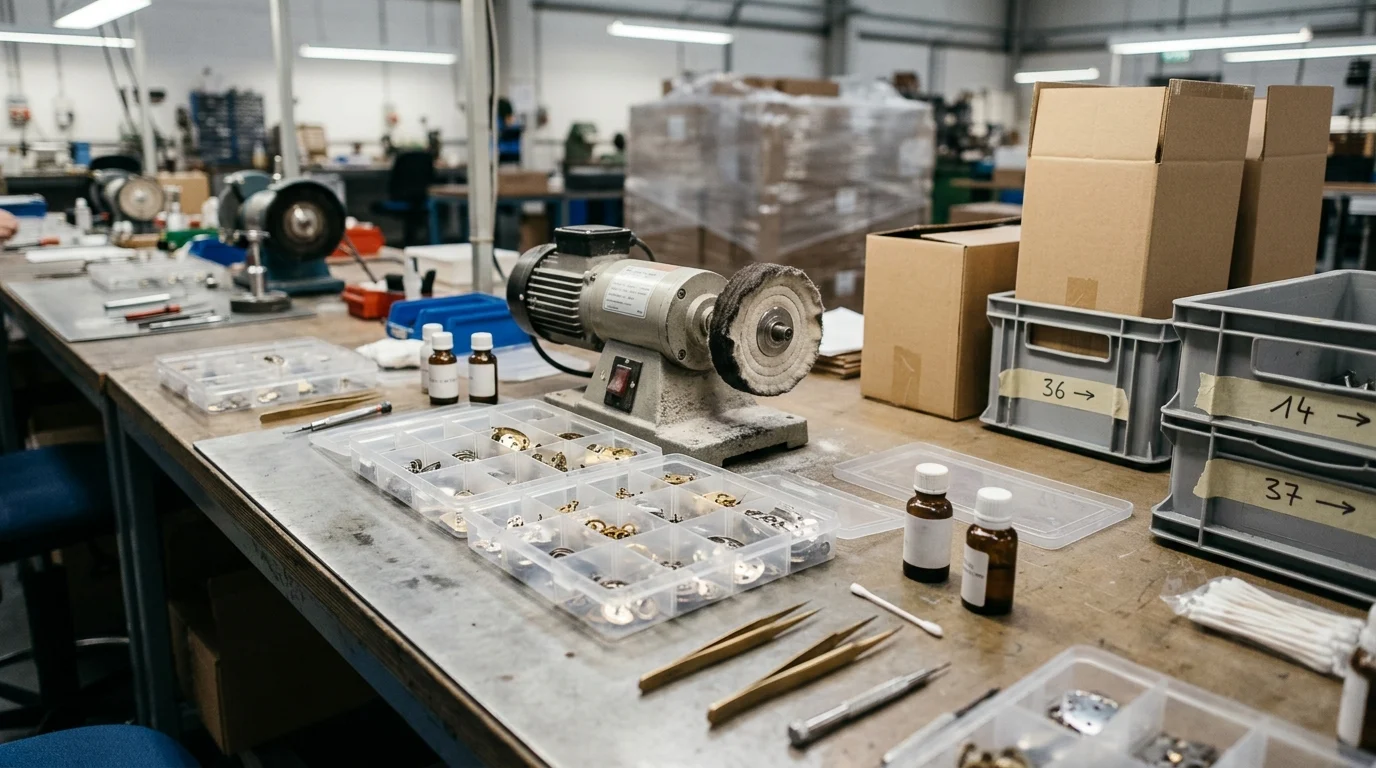
Die professionelle Politur von Uhrenkomponenten basiert auf subtraktiver Fertigung, d. h. der Materialabtrag muss in die anfänglichen Bearbeitungsmaße einkalkuliert werden. Strenge internationale Richtlinien, wie beispielsweise die von Organisationen wie [Name der Organisation einfügen] veröffentlichten Oberflächenbeschaffenheitsstandards, sind zu beachten. ISOSie liefern die grundlegenden Rahmenbedingungen, die Komponentenhersteller zur Kalibrierung ihrer Oberflächenprüfgeräte verwenden.
Polieren vs. Entgraten und Endbearbeitung
In der Präzisionsmikromechanik muss Polieren klar von Entgraten und Grobbearbeitung unterschieden werden. Beim Entgraten geht es um die Beseitigung von Bearbeitungsgraten, Graten oder scharfen Artefakten, die beim CNC-Fräsen, Drahterodieren oder Stanzen entstehen. Diese Grate sind oft größer als 0,1 mm und erfordern eine intensive mechanische oder chemische Entfernung.
Die Grobbearbeitung bereitet die Oberfläche vor, während das Feinpolieren als letzter, heikler Schritt die Oberflächenrauheit verfeinert, ohne die grundlegende Geometrie des Bauteils zu verändern. Ein typischer professioneller Polierzyklus ist darauf ausgelegt, lediglich 1 bis 5 Mikrometer Material abzutragen, wohingegen Entgraten und Grobbearbeitung deutlich mehr Material entfernen und sich daher für die Endbearbeitung eines empfindlichen Zahnradzapfens nicht eignen.
Wichtige Oberflächen- und Maßangaben
Die Spezifikationen für Uhrenkomponenten sind äußerst streng. Maßtoleranzen werden häufig nach branchenüblichen Standards von +/- 0,002 mm eingehalten. Um diese zu überprüfen, ohne die polierte Oberfläche zu beschädigen, setzen die Hersteller spezielle berührungslose Messtechnik ein.
Die folgende Tabelle gibt einen Überblick über typische, beispielhafte Branchenbereiche für die Spezifikationen zur Oberflächenrauheit und Maßtoleranz für kritische Bauteile in hochpräzisen mechanischen Bewegungen:
| Komponententyp | Zielrauheit (Ra) | Maßtoleranz |
|---|---|---|
| Hemmungsteile | 0,02 - 0,05 µm | +/- 0,002 mm |
| Getriebezapfen | 0,05 - 0,10 µm | +/- 0,005 mm |
| Brückenoberflächen | 0,10 - 0,20 µm | +/- 0,010 mm |
| Hauptfederhäuser | 0,20 - 0,40 µm | +/- 0,015 mm |
Polierverfahren für kleine Präzisionsteile
Um Oberflächengüten im Submikrometerbereich auf miniaturisierten Teilen zu erzielen, ist eine ausgeklügelte Mischung aus jahrhundertealten handwerklichen Techniken erforderlich. moderne automatisierte TechnologienDa die Formen von Uhrenkomponenten stark variieren – von flachen, breiten Brückenplatten bis hin zu mehrstufigen Ritzeln – müssen die Hersteller ein vielfältiges Portfolio vorhalten. Oberflächenbearbeitungsmöglichkeiten um bestimmten Anforderungen gerecht zu werden.
Manuelles Polieren, Rotationswerkzeuge und Trommelpolieren
Das manuelle Polieren gilt nach wie vor als Goldstandard der Haute Horlogerie (Feinuhrmacherei). Dabei kommen Techniken wie das „Schwarzpolieren“ (speculaire) zum Einsatz – eine Methode, die eine optische Planheit erreicht, bei der das Licht in eine Richtung perfekt reflektiert wird, während es aus anderen Winkeln pechschwarz erscheint – auf Zink- oder Zinnblöcken, die mit feinen Diamantpasten beschichtet sind.
Rotationswerkzeuge mit Filz-, Leder- oder Spezialholzpolierscheiben eignen sich für die Bearbeitung komplexer, dreidimensionaler Geometrien, wie beispielsweise die Blätter eines Ritzels. Für die Serienbearbeitung unkritischer Teile oder die Vorbearbeitung werden Schleuderschleifen und Gleitschleifen eingesetzt. Beim Schleuderschleifen werden Oberflächen mithilfe von Schleifkörpern wie Keramikkegeln oder behandelten Walnussschalen über mehrere Stunden schonend verfeinert. Dies gewährleistet gleichmäßige Ergebnisse ohne aufwändige Handarbeit. Allerdings ist das Schleuderschleifen im Allgemeinen ungeeignet für funktionelle, reibungsbelastete Oberflächen, da der Aufprall der Schleifkörper zu unerwünschten Kantenverrundungen führen und enge Toleranzen beeinträchtigen kann.
Vergleich von Oberflächenbeschaffenheit und Toleranzen
Anders Poliermethoden Die Ergebnisse hinsichtlich Oberflächenqualität, Materialabtragsrate und Gesamtzykluszeit unterscheiden sich erheblich. Hersteller müssen diese Faktoren bei der Gestaltung eines Produktionsablaufs unbedingt berücksichtigen.
Die nachfolgende Vergleichstabelle zeigt beispielhafte Leistungskennzahlen gängiger Poliertechniken aus der Uhrenindustrie. Bitte beachten Sie, dass diese Ergebnisse repräsentativ sind; die tatsächlichen Ergebnisse variieren erheblich je nach Grundmaterial, Teilegeometrie, verwendeter Ausrüstung, Erfahrung des Bedieners, Messverfahren und Ausgangszustand der Oberfläche.
| Polierverfahren | Typische Oberflächengüte (Ra) | Entferntes Material | Durchschnittliche Zykluszeit |
|---|---|---|---|
| Manuelles Schwarzpolieren | 1 - 2 µm | 30 - 60 Minuten | |
| Präzisions-Rotationspoliermaschine | 0,05 - 0,10 µm | 5 - 10 µm | 2 - 5 Minuten |
| Zentrifugales Taumeln | 0,10 - 0,30 µm | 10 - 20 µm | 2 - 4 Stunden |
Materialspezifische Polieroptionen
Die Wahl des Schleifmittels und der Poliertechnik hängt maßgeblich vom Grundwerkstoff ab. Bauteile aus hochkohlenstoffhaltigem Stahl, wie Ritzel und Federn, werden typischerweise vor dem Polieren auf einen repräsentativen Bereich von 600 bis 800 Vickers (HV) gehärtet. Diese extreme Härte erfordert aggressive Polierpasten wie monokristalline Diamantpasten oder Aluminiumoxid, um eine spiegelglatte Oberfläche zu erzielen.
Im Gegensatz dazu sind Messing und Neusilber – Materialien, die häufig für Platinen und Brücken in Uhren verwendet werden – deutlich weicher und weisen typischerweise eine Härte von etwa 100 bis 150 HV auf. Diese weicheren Metalle erfordern einen geringeren Druck und mildere Schleifmittel wie Diamantin, um tiefe Kratzer, Fressen oder unerwünschte Materialverformungen zu vermeiden. Titan stellt aufgrund seiner Oxidations- und Schmierneigung eigene Herausforderungen dar und erfordert spezielle chemisch-mechanische Poliersuspensionen (CMP).
Wie man den Polierprozess steuert
Die Qualitätssicherung beim Mikropolieren ist in jeden Arbeitsschritt integriert, um Umgebungsvariablen, abrasive Verunreinigungen und mechanische Kräfte zu kontrollieren. Eine strenge Kalibrierung ist während des gesamten Prozesses erforderlich, um die Beschädigung hochwertiger Bauteile zu verhindern.
Inspektions-, Abklebe- und Vorbereitungsschritte
Vor Beginn des Polierens ist eine sorgfältige Vorbereitung erforderlich. Hochfrequente Ultraschallreinigung – typischerweise zwischen 40 kHz und 80 kHz – entfernt Kühlschmierstoffe, mikroskopische Späne und Partikel, die die Polierscheiben verunreinigen könnten.
Bei der Bearbeitung komplexer Bauteile mit mehreren Funktionsflächen verwenden Techniker Abdeckfolie, um kritische Bereiche vor versehentlichem abrasivem Kontakt zu schützen. So werden beispielsweise die Zähne eines Zahnrads abgedeckt, während der zentrale Drehpunkt einer intensiven Rotationspolitur unterzogen wird. Dieses gezielte Vorgehen stellt sicher, dass nur die vorgesehenen Flächen poliert werden und die umgebende Geometrie erhalten bleibt.
Qualitätskontrollen hinsichtlich Abmessungen und Gratentfernung
Fortschrittliche, zerstörungsfreie Messtechnik bildet das Rückgrat der Qualitätskontrolle. Wie bereits erwähnt, setzen Prüfer optische Komparatoren und Lasermikrometer ein, um Maßtoleranzen bis zu 0,001 mm zu überprüfen, ohne dabei Kratzer durch mechanische Messschieber zu riskieren.
Unter Stereomikroskopen mit 40- bis 100-facher Vergrößerung überprüfen Techniker die Gratentfernung und die Oberflächenkontinuität. Da bei jedem Polierdurchgang Material abgetragen wird, ist die Nachbearbeitung stark eingeschränkt (beispielsweise kann ein Bauteil in der Regel nur ein- oder zweimal nachpoliert werden, bevor es die Mindestmaßtoleranzen unterschreitet und verschrottet werden muss). Ein plötzlicher Anstieg der Fehlerrate deutet üblicherweise auf einen Fehler im Polierdruck, der Konsistenz des Schleifmittels oder der Planheit der Polierscheibe hin.
Vermeidung von abgerundeten Kanten und Oberflächenfehlern
Das unbeabsichtigte Abrunden scharfer, funktionaler Kanten ist nach wie vor ein häufiger und kostspieliger Fehler beim Polieren von Bauteilen. Hochwertige Techniken der Uhrmacherei wie das Anglieren (das präzise Anfasen und Polieren von Bauteilkanten) erfordern klare, deutliche Übergänge zwischen der hochglanzpolierten Fase und der flach gebürsteten Oberfläche eines Stegs.
Die Regulierung des Polierdrucks ist unerlässlich, um diese Kantenverrundung zu verhindern und Oberflächenfehler wie „Orangenhaut“ (mikroskopische Oberflächenwelligkeit) zu vermeiden. automatisierte CNC-PolieranlagenDie aufgebrachte Kraft wird präzise kalibriert, um Verformungen zu vermeiden. Außerdem müssen Polierscheiben und -blöcke ständig nachbearbeitet werden, um eine perfekte Planheit zu gewährleisten; eine Scheibe mit auch nur einer 0,01 mm großen Wölbung rundet die Kanten jedes dagegen gepressten Werkstücks ab.
Wie man einen Polierlieferanten oder ein Polierverfahren auswählt
Die globale Lieferkette für mikromechanisches Polieren ist hochspezialisiert. Internationale Handelsdatenbanken wie Handelskarte Da sich diese Expertise in Zentren wie der Schweiz, Deutschland und Ostasien konzentriert, erfordert die Partnerwahl die Bewertung spezifischer Qualitätsmanagementsysteme. Um sich in diesem Umfeld zurechtzufinden, ist ein klares Verständnis von Kosten, Umfang und funktionalen Prioritäten unerlässlich.
Hauptkostentreiber
Fachkräfte sind der Hauptkostentreiber beim Polieren hochpräziser Bauteile. Bei komplexen Uhrwerken macht die manuelle Nachbearbeitung und Politur oft einen erheblichen Teil der gesamten Fertigungskosten aus. Die Ausbildung eines Spezialisten für makelloses Schwarzpolieren kann jahrelange Lehrzeit in Anspruch nehmen.
Neben dem Arbeitsaufwand verursachen die für den Prozess benötigten hochwertigen Verbrauchsmaterialien erhebliche Kosten. Monokristalline Diamantpasten, spezielle Läppfolien und individuell gefertigte Zinnblöcke sind kostspielig und verschleißen schnell. Darüber hinaus erfordert die Wartung der für die Überprüfung von Submikrometertoleranzen notwendigen Spezialmessgeräte kontinuierliche Investitionen in Kalibrierung und klimatisierte Umgebungen.
Outsourcing- vs. Automatisierungskriterien
Die Entscheidung, das Polieren auszulagern oder in Automatisierung zu investieren, hängt maßgeblich von der Mindestbestellmenge (MOQ) und der Teilekomplexität ab. Bei industriellen Produktionsläufen mit mehr als 10.000 Einheiten pro Charge ist die Investition in mehrachsige CNC-Poliermaschinen oder robotergestützte Bearbeitungszellen wirtschaftlich. Für Kleinserien oder Prototypenteile, die eine handwerkliche Oberflächenbearbeitung erfordern, ist die Auslagerung an spezialisierte Mikromechanik-Betriebe oder der Einsatz von internen Fachkräften deutlich kostengünstiger.
Bei der Bewertung externer Lieferanten sollten Käufer eine praxisorientierte Checkliste verwenden, um Qualität und Zuverlässigkeit sicherzustellen:
- Zertifizierungen und Fähigkeitsprüfungen: Prüfen Sie die technische Infrastruktur des Lieferanten, die Fachkompetenz seiner Mitarbeiter und die Einhaltung der ISO-Normen oder gleichwertiger Qualitätsstandards.
- Verfahren zur Validierung von Proben: Verlangen Sie dokumentierte Nachweise und geprüfte Messsysteme, die belegen, dass die Zielvorgaben für die Oberflächengüte (Ra) konstant erreicht werden können.
- Dimensionsrückverfolgbarkeit: Stellen Sie sicher, dass der gesamte Materialabtrag erfasst und mit den ursprünglichen Bearbeitungstoleranzen abgeglichen wird.
- Kontaminationskontrolle: Achten Sie auf die Einhaltung strenger Umweltstandards, um eine abrasive Kreuzkontamination zu vermeiden.
- Schutz des geistigen Eigentums: Geheimhaltungsvereinbarungen durchsetzen, um firmeneigene Uhrwerkskonstruktionen zu schützen.
- Dokumentierte Korrekturmaßnahmensysteme: Vergewissern Sie sich, dass der Lieferant die erforderlichen Mengen bewältigen kann und über formale Protokolle zur Reduzierung von Fehlerraten verfügt.
Ausgewogene Optik und funktionale Präzision
Letztendlich müssen Hersteller und Beschaffungsteams ästhetische Brillanz und funktionale Präzision in Einklang bringen. Dies erfordert eine klare Unterscheidung zwischen kosmetischer Oberflächenbearbeitung – die die Optik verbessert – und funktionaler Politur, die Reibung und Verschleiß direkt reduziert. Ein überpolierter Zahnradzapfen mag zwar eine makellose, spiegelglatte Oberfläche aufweisen, die unter einer Lupe spektakulär aussieht, doch wird beim Polieren zu viel Material abgetragen, leidet das Getriebe unter übermäßigem Radialspiel (unerwünschter seitlicher Bewegung im Lager) und fällt schließlich aus.
Um diese Fallstricke zu vermeiden, setzen die erfolgreichsten Strategien in der Uhrenherstellung auf strenge Erstmusterprüfungen und eine klare Kommunikation funktionaler Toleranzen anstelle rein ästhetischer Wünsche.
Wichtigste Erkenntnisse
- Vor der Bearbeitung müssen die Zielwerte für die Oberflächenrauheit festgelegt werden, da beim Polieren Material abgetragen wird und dies in die Maßtoleranz des Bauteils einbezogen werden muss.
- Priorisieren Sie das Präzisionspolieren von Drehpunkten, Hemmungskontaktflächen, Getriebeteilen und dem Inneren des Federhauses, da diese Bereiche Reibung und Verschleiß direkt beeinflussen.
- Man sollte Polieren und Entgraten nicht als ein und denselben Vorgang betrachten; beim Entgraten werden Bearbeitungsreste entfernt, während beim Polieren die endgültige funktionelle Oberfläche kontrolliert wird.
- Die endgültige Mikro-Oberflächenbearbeitung muss auf das Schmiermittel und die Konstruktion des Uhrwerks abgestimmt sein, denn zu raue Oberflächen können Teile abreiben, während zu glatte Oberflächen das Öl möglicherweise nicht gut halten.
- Um Polierergebnisse reproduzierbar und nicht subjektiv zu gestalten, sollten gemessene Oberflächentexturwerte wie Ra und anerkannte Standards wie ISO-Rahmenwerke verwendet werden.
Häufig gestellte Fragen
Warum ist das Polieren von Uhrwerkskomponenten wichtig?
Durch Polieren werden schädliche Oberflächenunebenheiten reduziert, die Reibung, Verschleiß und Leistungsverlust erhöhen. Bei Zahnrädern, Zapfen, Hemmungen und Federhäusern trägt eine kontrollierte Oberflächenqualität in Kombination mit korrekter Konstruktion, Schmierung und Montage zu einem reibungslosen Lauf des Uhrwerks und langfristiger Ganggenauigkeit bei.
Welche Uhrwerksteile müssen üblicherweise präzisionspoliert werden?
Bauteile mit hohem Kontaktpunkt und hoher Belastung erfordern besondere Aufmerksamkeit, darunter Zahnradzapfen, Ritzel, Hemmungsräder, Palettenflächen, Federhausinnenräume und Lagerkontaktflächen. Diese Teile gleiten, rollen, blockieren oder setzen Energie wiederholt frei, sodass Oberflächenfehler die Funktion schnell beeinträchtigen können.
Ist Polieren dasselbe wie Entgraten?
Nein. Entgraten entfernt scharfe Kanten und Materialreste, die bei der Bearbeitung entstanden sind, während Polieren die endgültige Oberflächenstruktur und -geometrie bestimmt. In der Präzisionsuhrmacherei sind beide Schritte wichtig, aber das Polieren muss sorgfältig dosiert werden, da übermäßiger Materialabtrag Passgenauigkeit und Toleranzen beeinträchtigen kann.
Kann ein Uhrwerksbauteil zu glatt poliert werden?
Ja. Manche Kontaktflächen müssen mikroskopisch kleine Schmierfilme aufweisen. Ist eine Oberfläche zu rau, kann sie die Gegenteile beschädigen; ist sie zu glatt, hält sie das Öl möglicherweise nicht effektiv. Die optimale Oberflächenbeschaffenheit hängt vom Bauteil, der Belastung, dem Werkstoff und dem Schmiersystem ab.
Wie wird die Qualität des Polierens gemessen?
Hersteller verwenden üblicherweise Oberflächenrauheitswerte wie Ra, zusammen mit Maßprüfungen und Sichtprüfungen unter Vergrößerung. Professionelle Prozesse orientieren sich an anerkannten Rahmenwerken für die Oberflächenbeschaffenheit, einschließlich ISO-basierter Normen, um reproduzierbare Ergebnisse über verschiedene Chargen hinweg zu gewährleisten.