


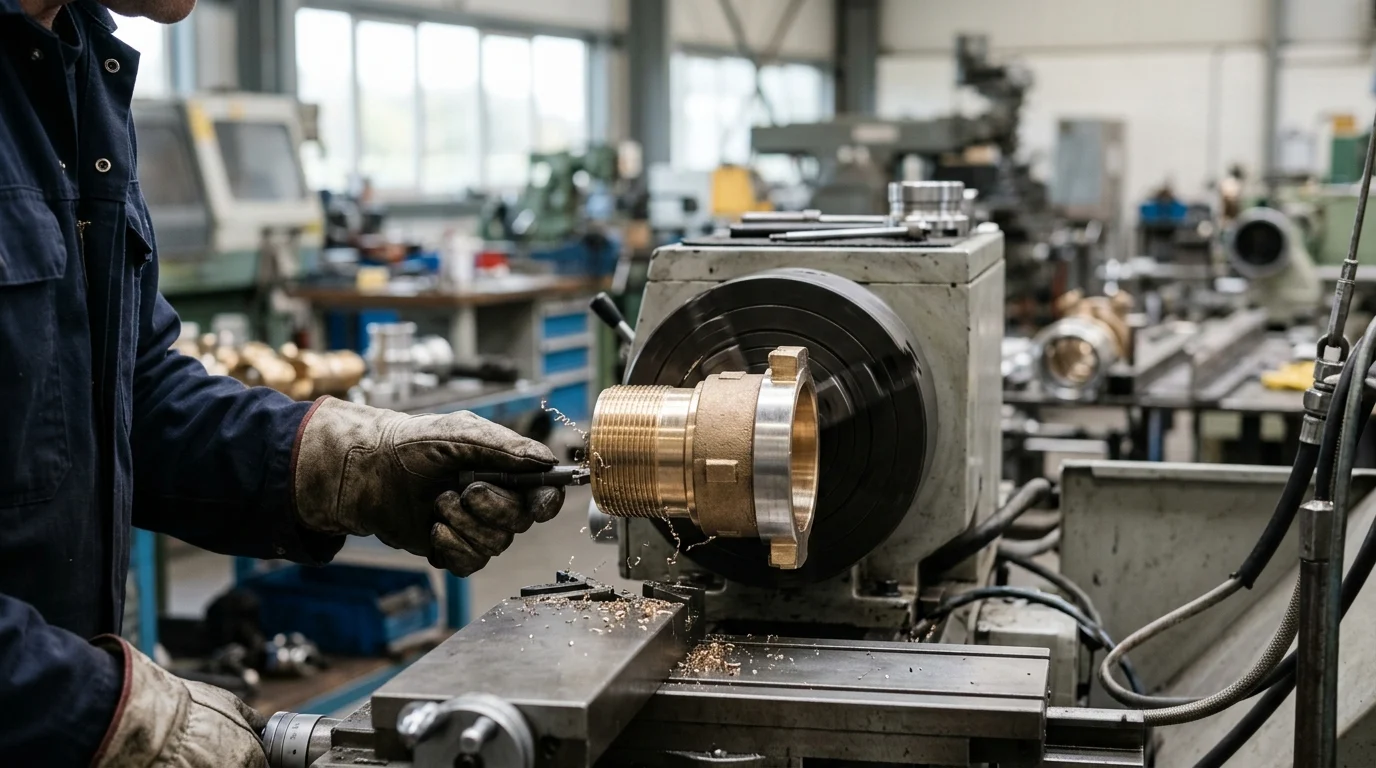
In einer Feuerlöschanlage kann bereits eine kleine Unregelmäßigkeit an einer Kupplung, einem Ventil oder einer Sprinklerverbindung zu einem Ausfallpunkt unter hohem Druck führen. Moderne Feuerlöscharmaturen müssen bei Betriebsdrücken von 175 psi bis weit über 300 psi zuverlässig abdichten und gleichzeitig im Notfall einen vorhersehbaren Wasserdurchfluss gewährleisten. Diese Zuverlässigkeit hängt zunehmend von folgenden Faktoren ab: automatisierte EndbearbeitungRobotergestütztes Entgraten, Schleifen, Polieren und kontrollierter Materialabtrag standardisieren Oberflächen, die bei manuellen Werkzeugen oft ungleichmäßig erscheinen. Dieser Artikel untersucht, wie sich die Oberflächenqualität auf die Hydraulikleistung, die Dichtungsabdichtung, den Korrosionsschutz und die normgerechte Fertigung auswirkt und zeigt gleichzeitig, warum programmierbare Automatisierung für eine sicherere, schnellere und reproduzierbarere Produktion von Brandschutzarmaturen unerlässlich wird.
Warum die automatisierte Oberflächenbearbeitung für die Sicherheit von Brandschutzarmaturen wichtig ist
Die Herstellung von Brandschutzarmaturen erfordert höchste Präzision, da diese Komponenten die kritische Infrastruktur von Brandschutzanlagen in Gewerbe und Industrie bilden. Von Nutkupplungen und Absperrschiebern bis hin zu Sprinklerköpfen und Steigleitungsanschlüssen müssen Brandschutzarmaturen auch unter extremen Bedingungen einwandfrei funktionieren. Die Betriebsdrücke reichen typischerweise von 175 psi in Standard-Gewerbeanlagen bis über 300 psi in Hochhäusern oder speziellen Industrieanwendungen.
Um diesen Belastungen ohne katastrophales Versagen oder Leckagen standzuhalten, müssen die strukturelle Integrität und die Oberflächengeometrie jedes Formstücks streng kontrolliert werden. Die automatisierte Oberflächenbearbeitung ist für die moderne Produktion immer wichtiger geworden. Durch die Nutzung programmatische MaterialentfernungDie Hersteller stellen sicher, dass Dichtflächen, Gewindeverbindungen und interne Strömungswege die exakten technischen Toleranzen erfüllen, die für diese kritischen Bauteile erforderlich sind.
Wie die Oberflächenbeschaffenheit die Leistung von Feuerfestarmaturen beeinflusst
Die Oberflächenbeschaffenheit eines Feuerlöscharmatur hat direkten Einfluss auf dessen hydraulische Effizienz, Korrosionsbeständigkeit und mechanische Dichtheit. Raue Innenflächen in Gusseisen oder Beschläge aus geschmiedetem Messing Durch die entstehenden Mikroturbulenzen erhöht sich der Druckabfall im Löschnetz. Der Hazen-Williams-C-Faktor gilt zwar primär für gerade Rohrleitungen, doch beeinflussen Formstücke die hydraulischen Berechnungen durch kleinere Verlustbeiwerte oder äquivalente Rohrlängen. Eine gleichmäßige Oberflächenbeschaffenheit minimiert diese lokalen Reibungsverluste und gewährleistet so, dass die berechneten Wasserfördermengen – in Sprinkleranlagen oft über 1.500 Gallonen pro Minute (GPM) – im Notfall auch tatsächlich erreicht werden.
Darüber hinaus müssen die Dichtflächen außergewöhnlich glatt sein, um ein Herausdrücken der Dichtung oder lokalen Verschleiß zu verhindern. Während herkömmlicher Sandguss eine mittlere Rauheit (Ra) von 6,3 bis 12,5 µm ergibt, verfeinern automatisierte Bearbeitungsverfahren kritische O-Ring-Nuten und Dichtflächen auf einen Ra-Wert von unter 0,8 µm. Diese Mikrofeinbearbeitung verhindert mikroskopische Leckagen, beseitigt Spannungskonzentrationen, die unter Druckspitzen zu Ermüdungsrissen führen könnten, und gewährleistet eine gleichmäßige Haftung nachfolgender Schutzbeschichtungen wie Epoxidharz oder Verzinkung.
Wichtige Definitionen für Brandschutzarmaturen und automatisierte Oberflächenbearbeitung
In der Brandschutzinfrastruktur umfassen „Brandschutzarmaturen“ metallische Bauteile wie Storz-Verbindungen, Gewindeflansche, mechanische T-Stücke und Hydrantenventile, die zum Anschluss und zur Steuerung des Löschmittelflusses verwendet werden. Sie werden typischerweise aus duktilem Gusseisen (z. B. ASTM A536), geschmiedetem Messing oder Edelstahl gefertigt.
In diesem Kontext bezeichnet „automatisierte Nachbearbeitung“ den Einsatz programmierbarer, mechanisierter Systeme für Nachbearbeitungsvorgänge wie Entgraten, Entgraten, Schleifen und Polieren. Durch die Nutzung von CNC-Architektur (Computer Numerical Control) und Robotertechnik entsprechen diese Methoden internationalen Fertigungsprotokollen, wie sie beispielsweise von [Name der Organisation/Institution] festgelegt wurden. ISOum sicherzustellen, dass die Chargen die vorprogrammierten geometrischen Parameter einhalten.
Automatisierte Oberflächenbearbeitungsverfahren für die Herstellung von Feuerbeschlägen
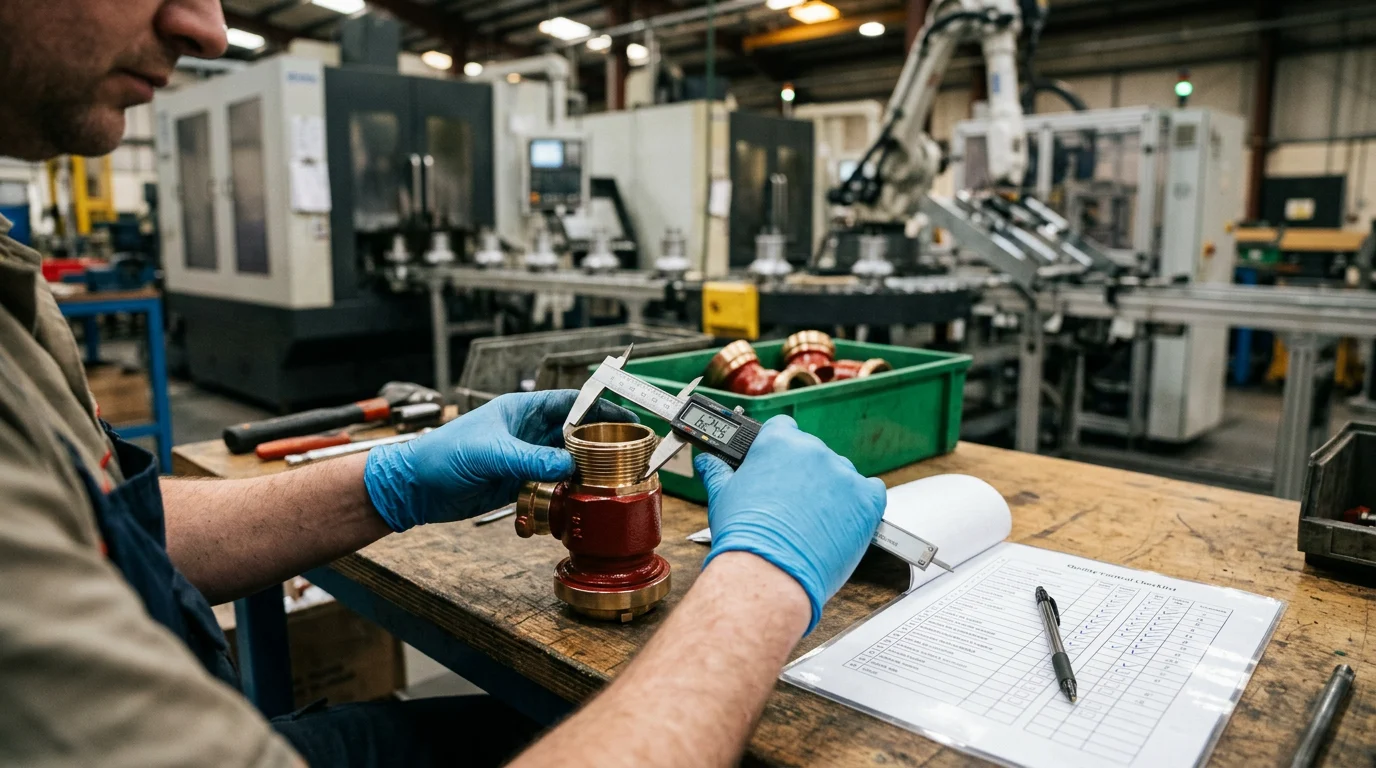
Die Umstellung auf automatisierte Oberflächenbearbeitung bedeutet einen bedeutenden Fortschritt in der Fertigung, da variable manuelle Arbeit durch standardisierte Prozesse ersetzt wird. Hersteller setzen zunehmend auf mehrachsige Roboterzellen und moderne Gleitschleifanlagen, um komplexe Geometrien zu bearbeiten – von schweren Ventilkörpern aus duktilem Gusseisen bis hin zu filigranen Sprinklergehäusen aus Messing. Branchenschätzungen zufolge kann diese Umstellung die Zykluszeiten um 40 bis 60 % reduzieren und gleichzeitig die ergonomischen Gefahren durch den Einsatz von handgeführten Schleifwerkzeugen eliminieren.
Robotergestütztes Entgraten, Schleifen, Polieren und Strahlen
Robotisches Entgraten und Schleifen stellen die Speerspitze der Automatisierung in der Oberflächenbearbeitung dar. Moderne 6-Achs-Roboterarme sind mit kraftnachgiebigen Endeffektoren ausgestattet, die den auf das Werkstück ausgeübten Druck dynamisch anpassen. Dies gewährleistet präzise Trennfugen und Gussgrate vom Gießprozess Die Überstände werden entfernt, ohne die Grundgeometrie des Bauteils zu verändern. Bei dickwandigen Formstücken aus duktilem Gusseisen können Roboterschleifzellen oft bis zu 5 mm überschüssigen Grat in einem einzigen Arbeitsgang entfernen (abhängig von der jeweiligen Legierung und den Werkzeugen) und dabei Maßtoleranzen von bis zu ±0,1 mm einhalten.
Neben dem gezielten Schleifen sind Gleitschleifverfahren wie automatisiertes Kugelstrahlen und Vibrationspolieren für eine gleichmäßige Oberflächenvorbereitung unerlässlich. Stahlkugelstrahlen, typischerweise mit einem Druck von 80 bis 100 psi, wird eingesetzt, um eine Oberflächengüte von SA 2,5 (nach ISO 8501) zu erreichen. Dabei werden Gusszunder entfernt und ein optimales Haftprofil für die Pulverbeschichtung geschaffen. Für schwer zugängliche Innenkanäle wird die abrasive Strömungsbearbeitung (AFM) eingesetzt. Dabei wird ein viskoelastisches Schleifmittel durch das Formstück gepumpt, wodurch Innenradien geglättet und die Reibung reduziert werden.
Vergleich manuelle vs. automatisierte Oberflächenbearbeitung
Eine vergleichende Analyse verdeutlicht Unterschiede in der Qualitätskontrolle, im Arbeitseinsatz und in der Produktkonsistenz. Die manuelle Nachbearbeitung ist stark von den Fähigkeiten des Bedieners abhängig, was zu Schwankungen zwischen den einzelnen Chargen führen kann.
| Metrisch | Manuelle Nachbearbeitung (geschätzt) | Automatisierte Endbearbeitung (geschätzt) |
|---|---|---|
| Fehler-/Nacharbeitsquote | 3,0 % – 5,0 % | |
| Typische Zykluszeit (4"-Ventil) | ca. 4,5 Minuten | ca. 1,2 Minuten |
| Oberflächenvarianz (Ra) | ± 1,5 µm | ± 0,2 µm |
| Arbeitskräftebedarf | Hoch (qualifizierte Bediener) | Niedrig (Techniker/Programmierer) |
| Werkzeugverbrauchsmaterialien | Hoch (ungleichmäßiger Verschleiß) | Optimiert (Programmierte Pfade) |
Wie diese beispielhaften Schätzungen zeigen, kann die Automatisierung die Fehlerraten deutlich senken. Gerade in der risikoreichen Fertigungsumgebung von Brandschutzarmaturen, wo ein einzelnes fehlerhaftes Gewinde oder eine beschädigte Dichtung zum Systemausfall führen kann, ist diese Art der statistischen Prozesskontrolle von großem Wert.
Normen und Akzeptanzkriterien
Komponenten für den Brandschutz werden in einem stark regulierten Bereich der globalen Lieferkette eingesetzt. Ihre physikalischen Eigenschaften und Leistungsgrenzen werden durch strenge Prüf- und Zertifizierungsstellen von Drittanbietern festgelegt, und die automatisierte Oberflächenbearbeitung unterstützt die Hersteller direkt dabei, den genehmigten Konstruktionsprototyp zuverlässig nachzubilden.
UL-, FM-, NFPA-, ASTM-, ISO- und regionale Anforderungen
Globale und regionale Märkte erfordern die Einhaltung spezifischer regulatorischer Rahmenbedingungen. In Nordamerika bieten Underwriters Laboratories (UL) und Factory Mutual (FM) die maßgeblichen Zertifizierungen für Brandschutzarmaturen an, ergänzt durch Installationsnormen der National Fire Protection Association (NFPA), wie beispielsweise NFPA 13 für Sprinkleranlagen. International regeln Normen der ISO und regionaler Organisationen (z. B. LPCB in Europa, VdS in Deutschland) das Qualitätsmanagement und die Produktspezifikationen.
Diese Organisationen fordern, dass Formstücke strengen mechanischen und hydraulischen Belastungstests unterzogen werden. Wird die Wandstärke eines Formstücks während der Endbearbeitung ungleichmäßig reduziert, besteht die Gefahr, dass es die von bestimmten UL- und FM-Prüfnormen geforderten Berstdruckprüfungen nicht besteht. Die automatisierte Endbearbeitung gewährleistet, dass die Wandstärke exakt den Vorgaben entspricht, sodass das Formstück die Zertifizierungsprüfungen zuverlässig besteht.
Messbare Kriterien für Oberflächenbeschaffenheit, Sauberkeit und Mängel
Die Abnahmekriterien für Brandschutzarmaturen umfassen hochspezifische, messbare Grenzwerte. Reinheitsnormen schreiben vor, dass interne Wasserwege vollständig frei von Gusssand, Bearbeitungsspänen und losen Graten sein müssen. Ein abgelöster Grat kann sich durch ein Rohrleitungssystem ausbreiten und eine Sprinklerdüse verstopfen, deren Durchmesser typischerweise nur 12,7 mm (1/2 Zoll) beträgt. Daher werden automatisierte Entgratungsprogramme validiert, um eine maximal zulässige Grathöhe – in kritischen Anwendungen oft ca. 0,05 mm – an Gewindeeingängen und internen Kreuzungspunkten zu gewährleisten.
Die Fehlerkriterien erfordern zudem strenge hydrostatische Prüfungen. Standard-Nutkupplungen und -Fittings müssen regelmäßig hydrostatischen Drücken standhalten – die Prüfnormen oft auf mindestens das Vierfache ihres Nennbetriebsdrucks, also 700 bis 1.200 psi, festlegen – ohne strukturelle Schäden, Kondensation oder bleibende Verformungen aufzuweisen. Die Präzision der automatisierten Oberflächenbearbeitung der Dichtungsgehäuse ist ein entscheidender Faktor für das Bestehen dieser Dichtheitsprüfungen.
Rückverfolgbarkeit, Chargenprotokolle und Inspektionsdaten
Moderne Qualitätsmanagementsysteme erfordern eine lückenlose Rückverfolgbarkeit sicherheitsrelevanter Komponenten. Automatisierte Oberflächenbearbeitungsanlagen integrieren sich nahtlos in die IoT-Netzwerke der Fabrik und erfassen verfügbare Echtzeit-Telemetriedaten – wie Spindeldrehmoment, Mediendurchfluss und Bearbeitungszeiten – für jede einzelne Charge. Die Systeme verknüpfen diese Daten direkt mit den Gussnummern und den auf den Formstücken eingeprägten Chargencodes.
Tritt ein Fehler im Feld auf, müssen Hersteller die Komponente über ihren gesamten Produktionslebenszyklus zurückverfolgen können. Automatisierte Fertigungszellen generieren und speichern automatisch Prüfdaten und Chargenprotokolle, die je nach regionalen Vorschriften oft 10 bis 15 Jahre lang aufbewahrt werden, um Haftungsrisiken zu minimieren. Dieser digitale Faden belegt, dass die Bearbeitungsparameter zum Zeitpunkt der Fertigung exakt innerhalb des validierten Prozessfensters lagen.
Implementierungsplanung für Hersteller
Die Integration der automatisierten Oberflächenbearbeitung in eine bestehende Produktionslinie für Brandschutzarmaturen erfordert eine strategische Investitionsplanung und eine sorgfältige Verfahrenstechnik. Eine erfolgreiche Implementierung basiert auf einem stufenweisen Vorgehen, das von der theoretischen Prozessmodellierung über validierte Pilotversuche bis hin zur Serienproduktion reicht.
Prozessmapping, Teilefamilien und Pilotläufe
Der erste Implementierungsschritt ist die Prozessabbildung. Dabei wird der Katalog des Herstellers anhand von Geometrie, Material und geforderter Oberflächenbeschaffenheit in verschiedene Teilefamilien kategorisiert. So können beispielsweise 90°-Winkelstücke, gerade T-Stücke und konzentrische Reduzierstücke mit ähnlichen Durchmessern dieselben Roboter-Endeffektoren und Greifvorrichtungen verwenden. Durch die Gruppierung der Teile minimieren die Ingenieure den Bedarf an häufigen und zeitaufwändigen Werkzeugwechseln.
Sobald die Teilefamilien festgelegt sind, führen die Hersteller Pilotläufe durch. Dabei wird typischerweise eine statistisch signifikante Stichprobe – oft 300 bis 500 Einheiten – in der automatisierten Fertigungszelle bearbeitet. Qualitätsingenieure vergleichen die Ergebnisse mit den Referenzwerten für die Oberflächenrauheit (Ra) und den Maßtoleranzen, um Roboterbahnen, Schleifgeschwindigkeiten und Zykluszeiten zu optimieren, bevor die Serienproduktion freigegeben wird.
Integrationsabwägungen hinsichtlich Kosten, Qualität und Durchsatz
Die Automatisierung bietet zwar erhebliche Vorteile, hat aber auch ihre Grenzen. Roboterzellen erfordern spezialisierte Programmierkenntnisse, laufende Wartung und zeitaufwändige Vorrichtungswechsel, was in Produktionsumgebungen mit hoher Produktvielfalt und geringen Stückzahlen zu einer geringen Rentabilität führen kann. Die Auswahl der geeigneten Technologie erfordert daher eine Abwägung dieser betrieblichen Gegebenheiten mit den geschätzten Investitionskosten (CAPEX), dem Durchsatz und den Qualitätsanforderungen. Neben den anfänglichen Investitionskosten müssen bei der Berechnung der Gesamtbetriebskosten (TCO) auch die laufenden Betriebskosten berücksichtigt werden, darunter der Verbrauch von Schleifmitteln, der Verschleiß von Spindel und Endeffektor sowie der spezialisierte Programmieraufwand.
| Technologie / Methode | Beispielhafte Investitionsausgaben (USD) | Optimales Volumen (Einheiten/Jahr) | Anwendung für primäre Feuerschutzarmaturen |
|---|---|---|---|
| Vibrations-Schalenfinish | 20.000 $ - 60.000 $ | 10.000 - 50.000 | Massenentgratung von kleine Messing-Sprinklerrahmen und Gewindeadapter |
| 6-Achs-Roboterschleifzelle | 150.000 $ - 350.000 $ | Mehr als 50.000 | Präzises Gratabtragen an massiven Ventilkörpern aus duktilem Gusseisen und großen Kupplungen |
| Abrasives Fließbearbeiten (AFM) | 80.000 $ - 250.000 $ | Mehr als 25.000 | Glättung der Innenkanäle für komplexe Flut- und Vorsteuerventile |
| Automatisiertes Kugelstrahlen | 50.000 $ - 150.000 $ | Mehr als 50.000 | Oberflächenvorbereitung und Spannungsarmglühen vor der roten Epoxid-/Pulverbeschichtung |
Ein fortgeschrittener 6-achsige Roboterzelle Es erfordert zwar eine erhebliche Anfangsinvestition, bietet aber einen hohen Durchsatz und hohe Präzision bei schweren Eisenbauteilen. Im Gegensatz dazu stellt das Gleitschleifen einen einfacheren Einstieg für Hersteller dar, die große Mengen kleinerer, weniger komplexer Messingarmaturen produzieren.
Logistik, Beschaffung und Lieferantenqualifizierung
Die Implementierung von Automatisierung wirkt sich auch auf die vorgelagerte Lieferkettenlogistik und die Lieferantenqualifizierung aus. Automatisierte Fertigungszellen arbeiten am effizientesten mit sehr gleichmäßigen Rohmaterialien. Sie reagieren empfindlich auf Schwankungen in der vorgelagerten Lieferkette; liefert eine Gießerei beispielsweise Rohgussteile mit zu großen Maßabweichungen oder unvorhersehbarer Gratdicke, kann die Roboterzelle Fehlfunktionen aufweisen oder das Teil nicht ausreichend reinigen.
Daher müssen die Hersteller strengere Toleranzen für ihre Produkte durchsetzen. Gießerei- und SchmiedelieferantenAuch die Mindestbestellmengen (MOQs) verändern sich; automatisierte Systeme bevorzugen größere, ununterbrochene Produktionsläufe, um den ROI zu maximieren, wodurch die optimalen Losgrößen oft in den Tausenderbereich steigen. Einkaufsmanager müssen diese größeren Losgrößenanforderungen mit den Lagerkosten und den Rohmaterialbeschaffungsplänen für Legierungen wie Automatenmessing C36000 oder duktiles Gusseisen ASTM A536 in Einklang bringen.
Entscheidungsrahmen für Käufer und Hersteller
Einkaufsleiter, Betriebsleiter und Systemkäufer stehen bei der Beschaffung oder Herstellung von Brandschutzarmaturen vor einer komplexen Entscheidungsmatrix. Die Wahl zwischen Investitionen in eigene automatisierte Oberflächenbearbeitungsanlagen oder der Beauftragung spezialisierter Auftragsfertiger hängt von den Gesamtbetriebskosten (TCO), den Produktionsmengen und den Kernkompetenzen ab.
Interne Automatisierung vs. ausgelagerte Endbearbeitung
Die Entscheidung für die Automatisierung im eigenen Haus oder die Auslagerung an einen externen Fertigungsbetrieb hängt primär von den jährlichen Produktionsmengen und der Komplexität der Teile ab. Bei spezialisierten Brandschutzarmaturen mit geringen Jahresmengen (z. B. weniger als 10.000 Stück) sind die Abschreibungs- und Wartungskosten für eigene Anlagen – selbst für einfache Vibrationsanlagen – kaum zu rechtfertigen. In solchen Fällen schont die Auslagerung an einen spezialisierten Fertigungsbetrieb – typischerweise mit variablen Kosten zwischen 0,50 und 2,50 US-Dollar pro Teil, abhängig von der Größe – das Kapital und sichert die Qualität.
Für Hersteller mit hohem Produktionsvolumen, die jährlich 50.000 bis 100.000 Einheiten standardisierter Kupplungen oder Sprinklerköpfe fertigen, ist die hauseigene Automatisierung jedoch eine strategische Notwendigkeit. Die Verlagerung des Prozesses ins eigene Haus optimiert die Abstimmung zwischen Gießen, Bearbeiten und Endbearbeitung, reduziert den Bestand an Halbfertigprodukten und schützt firmeneigene Werkzeugkonstruktionen vor dem Zugriff Dritter.
Wie automatisierte Oberflächenbearbeitung sicherere Brandschutzsysteme unterstützt
Letztendlich geht die automatisierte Oberflächenbearbeitung über die grundlegende Fertigungseffizienz hinaus, indem sie minimiert
Wichtigste Erkenntnisse
- Die automatisierte Nachbearbeitung von Dichtflächen, Gewindeverbindungen, O-Ring-Nuten und internen Strömungswegen sollte Priorität haben, da diese Bereiche direkten Einfluss auf die Leckagekontrolle und die hydraulische Leistung haben.
- Für kritische Brandschutzarmaturen sollten Oberflächenrauheitsziele festgelegt werden, z. B. die Reduzierung der Dichtflächen von typischen Gussrauheiten von Ra 6,3–12,5 µm auf unter Ra 0,8 µm, wo dies erforderlich ist.
- Durch den Einsatz von robotergestütztem Entgraten, Schleifen und Polieren lassen sich manuelle Abweichungen reduzieren und eine wiederholbare Geometrie bei Formstücken aus duktilem Gusseisen, geschmiedetem Messing und Edelstahl gewährleisten.
- Bewerten Sie die Automatisierung dort, wo Systeme Betriebsdrücke von 175 psi bis über 300 psi unterstützen müssen, da eine ungleichmäßige Oberflächenbeschaffenheit das Risiko von Leckagen und Materialermüdung erhöhen kann.
- Bei Produktionsprozessen, die einen schnelleren Durchsatz erfordern, sollten Sie automatisierte Bearbeitungszellen in Betracht ziehen, da Branchenschätzungen auf ein potenzielles Zykluszeit-Reduzierungspotenzial von 40 bis 60 % im Vergleich zu manuellen Schleifarbeiten hinweisen.
Häufig gestellte Fragen
Warum spielt die Oberflächenbeschaffenheit bei der Herstellung von Brandschutzarmaturen eine Rolle?
Die Oberflächenbeschaffenheit beeinflusst Dichtigkeit, Korrosionsbeständigkeit, Hydraulikfluss und Dauerfestigkeit. Glattere Innenwege reduzieren lokale Reibungsverluste, während optimierte Dichtflächen und O-Ring-Nuten Leckagen unter hohem Betriebsdruck verhindern.
Welchen Drücken müssen Feuerlöscharmaturen typischerweise standhalten?
Viele gewerbliche Feuerlöschanlagen arbeiten mit einem Druck von etwa 175 psi, während Anlagen in Hochhäusern oder spezielle Industrieanlagen 300 psi überschreiten können. Die Oberflächenqualität muss unter diesen anspruchsvollen Bedingungen eine leckagefreie Funktion gewährleisten.
Welche Bereiche der Brandschutzinstallation profitieren am meisten von der automatisierten Oberflächenbearbeitung?
Zu den kritischen Bereichen gehören Dichtflächen, Gewindeverbindungen, O-Ring-Nuten, interne Strömungswege, Gusstrennlinien und Ventilkörperoberflächen. Diese Bereiche beeinflussen unmittelbar die Leckagevermeidung, die Montagequalität und die hydraulische Leistung.
Wie verbessert die robotergestützte Oberflächenbearbeitung die Konsistenz?
Robotergestütztes Schleifen, Polieren und Entgraten nutzt programmierte Bewegungsabläufe und kontrollierten Materialabtrag, wodurch Bedienungsfehler minimiert werden. Dies hilft Herstellern, eine gleichbleibende Geometrie und Oberflächenqualität über verschiedene Produktionschargen hinweg zu gewährleisten.
Welche Oberflächenrauheit lässt sich durch automatisierte Bearbeitung erzielen?
Während sandgegossene Oberflächen Rauheitswerte von etwa Ra 6,3 bis 12,5 µm aufweisen können, lässt sich durch automatisierte Nachbearbeitung die Rauheit kritischer Dichtflächen je nach Material, Werkzeug und Prozessdesign auf unter Ra 0,8 µm verfeinern.