


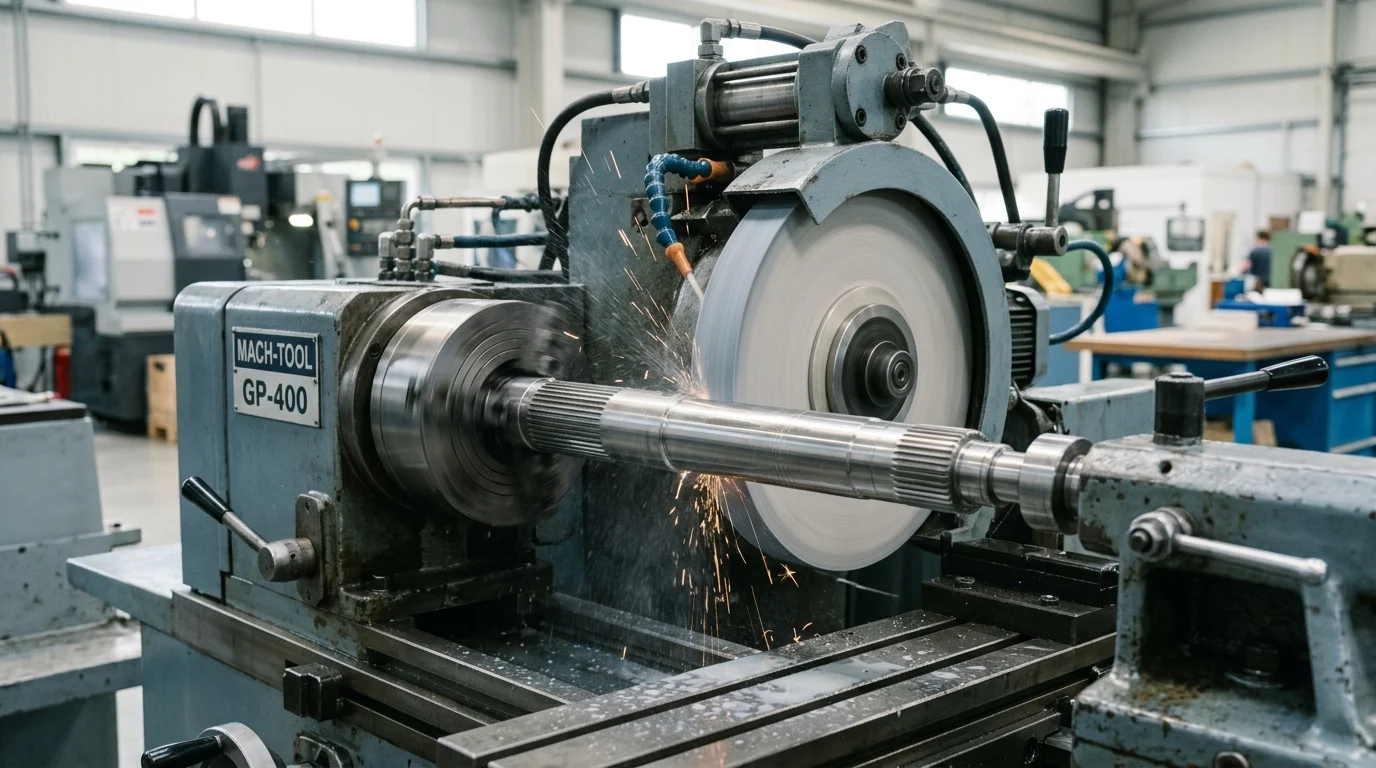
Mit zunehmender Produktion von Elektrofahrzeugen ändert sich die Definition eines „fertigen“ Bauteils. Teile, die früher lediglich eine akzeptable Passung aufweisen mussten, müssen nun strengere akustische, thermische und geometrische Anforderungen erfüllen, da kein Verbrennungsmotor mehr Vibrationen oder Antriebsgeräusche überdecken kann. Präzisionsschleifen ist zu einem zentralen Bestandteil der Elektrofahrzeugherstellung geworden.Die Bearbeitung von Batteriegehäusen, Rotor- und Statorflächen, Untersetzungsgetrieben und Lagerschnittstellen dient der Optimierung von Effizienz, Langlebigkeit und leisem Betrieb. Dieser Artikel erläutert, warum das Schleifen bei elektrischen Antriebssträngen so wichtig ist, welche Komponenten höchste Präzision erfordern und wie Hersteller Oberflächengüte, Toleranzkontrolle und Wiederholgenauigkeit an die Leistungsanforderungen des Elektroauto-Zeitalters anpassen können.
Warum das Schleifen von EV-Komponenten wichtig ist
Der Übergang von Fahrzeugen mit Verbrennungsmotor zu Elektrofahrzeugen hat die Fertigungstoleranzen entlang der gesamten automobilen Lieferkette grundlegend verändert. Da der Verbrennungsmotor keine mechanischen Geräusche mehr überdeckt, sind die Anforderungen an Struktur und Akustik von Fahrzeugkomponenten deutlich gestiegen. Das Schleifen von Elektrofahrzeugkomponenten ist daher nicht mehr nur ein abschließender Arbeitsschritt, sondern ein entscheidender Fertigungsprozess, der unerlässlich ist, um die für moderne elektrische Antriebe erforderlichen exakten Geometrien zu erreichen.
Präzisionsschleifen ist eine Methode, um die besonderen mechanischen Belastungen von Elektrofahrzeugen, wie beispielsweise hochfrequente Vibrationen, zu bewältigen. Angesichts der globalen Umstellung der Automobilmärkte auf Elektrifizierung ist die Beherrschung dieser fortschrittlichen Materialabtragsprozesse unerlässlich, um regulatorische Standards und Kundenerwartungen zu erfüllen.
Leistungs- und Zuverlässigkeitsvorteile
Da Elektromotoren leise arbeiten, werden selbst kleinste Getriebegeräusche oder Lagervibrationen deutlich hörbar. Präzisionsschleifen gewährleistet einen perfekten Eingriff der Zahnräder und ihrer Kontaktflächen, wodurch der Geräuschpegel im Innenraum unter den branchenüblichen Zielwerten bleibt – oft 65 Dezibel (dB) oder weniger, abhängig von Fahrzeugklasse und Akustikdesign.
Neben der Akustik beeinflussen hochwertige Oberflächenveredelungen direkt die Reichweite des Fahrzeugs. Hochpräzisionsschleifen reduziert die mechanische Reibung im Antriebsstrang. Durch die Optimierung der Oberflächenstruktur von Getrieberädern und Lagern erzielen die Hersteller eine höhere Antriebseffizienz; die Reibungsreduzierung erhöht die Reichweite pro Ladung.
Kommerzieller Druck treibt das Präzisionsschleifen voran
Tier-1-Zulieferer und Erstausrüster (OEMs) stehen unter enormem Druck, Abfall zu minimieren und strenge Ausschussquoten von beispielsweise 1,5 % oder weniger einzuhalten. Jede Abweichung in der Bauteilgeometrie kann zu Motorausfällen oder Produktionsstillständen führen und erhebliche finanzielle Kosten verursachen.
Darüber hinaus ist die Einhaltung internationaler Qualitätsmanagementrahmen, wie zum Beispiel ISO-Normen für Oberflächenbeschaffenheit und Qualitätsmanagement (einschließlich ISO 1302 und IATF 16949) erfordert nachweisbare und wiederholbare Präzision. Die wirtschaftliche Rentabilität eines Elektrofahrzeugprogramms hängt von der Standardisierung dieser Schleifprozesse ab, um gleichbleibende Toleranzen zu erzielen und so die zuverlässige Funktion der Komponenten über die typische Lebensdauer eines Fahrzeugs von 10 bis 15 Jahren sicherzustellen.
EV-Komponenten, die geschliffen werden müssen
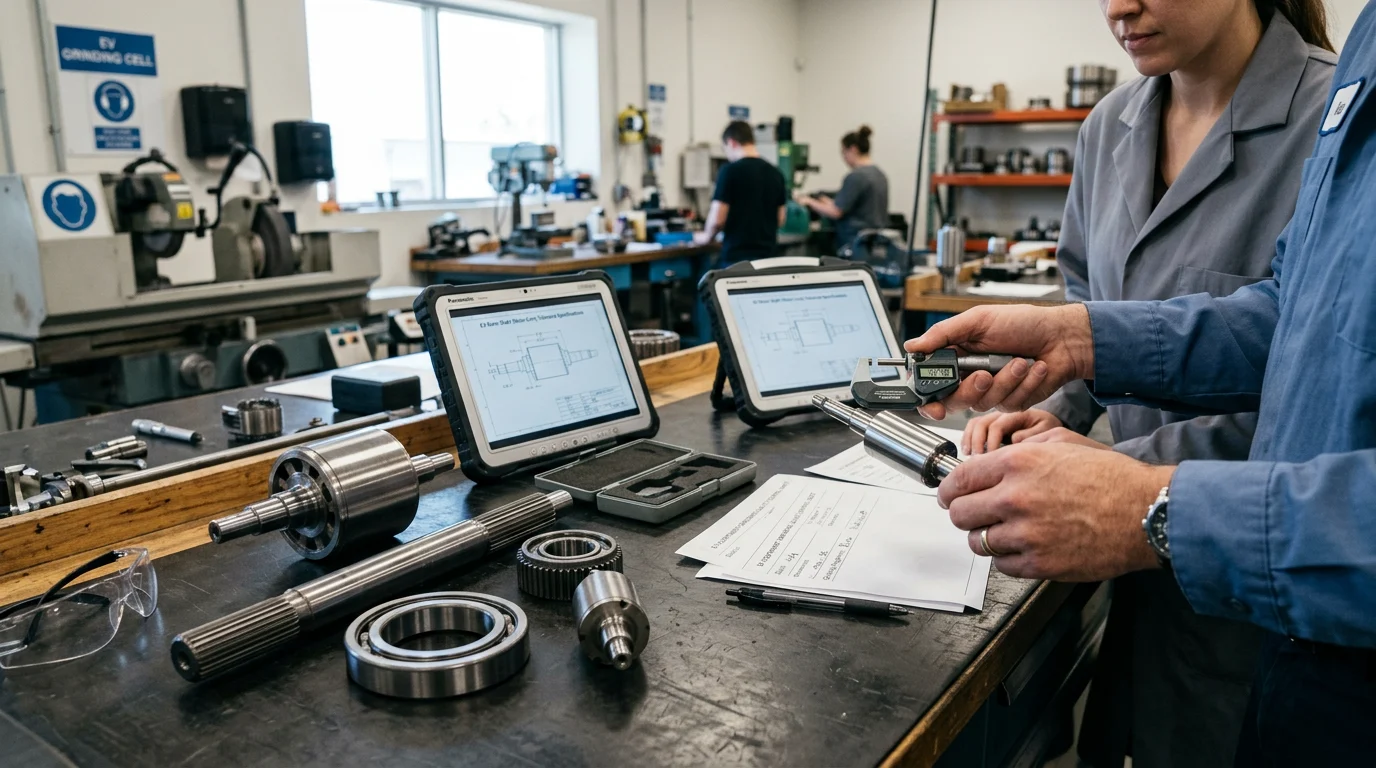
Obwohl ein Elektrofahrzeug weniger bewegliche Teile als ein herkömmliches benzinbetriebenes Auto besitzt, sind die verbleibenden Komponenten extremen Betriebsbelastungen ausgesetzt. Dies verlagert den Schwerpunkt der Schleifarbeiten von Motorblöcken und Nockenwellen hin zu spezialisierten elektrischen Bauteilen und Kraftübertragungskomponenten. Die gesamte Architektur des Elektrofahrzeugs hängt von der Maßgenauigkeit dieser kritischen Teile ab.
Batterie-, Motor- und Antriebsstrangteile
Das Herzstück des Elektrofahrzeugantriebs besteht aus dem Batteriegehäuse, dem Elektromotor und dem Untersetzungsgetriebe. Batteriegehäuse müssen präzise plangeschliffen werden, um eine perfekte Abdichtung und optimale Verteilung der Wärmeleitmaterialien zu gewährleisten. Die Spalttoleranzen sind dabei oft auf weniger als 0,1 Millimeter (mm) begrenzt. Jegliche Unebenheiten können zu thermischen Hotspots führen und die Batterielebensdauer verkürzen.
Im Inneren des Elektromotors müssen die Innendurchmesser des Stators und die Außendurchmesser des Rotors nahezu perfekt konzentrisch geschliffen werden, um einen gleichmäßigen, extrem schmalen Luftspalt zu gewährleisten. Dieser Spalt bestimmt direkt den Wirkungsgrad des Motors. Gleichzeitig müssen die Untersetzungsgetriebe des Antriebsstrangs das sofort auftretende maximale Drehmoment aus dem Stillstand der Drehzahl bewältigen. Durch das Profilschleifen dieser Zahnräder wird sichergestellt, dass die Zahnflankengeometrie diesen hohen Drehmomentbelastungen ohne vorzeitigen Verschleiß oder Ausfall standhält.
Schleifanforderungen für Elektromotorwellen
Die Bearbeitung von Elektromotorwellen zählt zu den anspruchsvollsten Anwendungen moderner Schleiftechnologien. Da EV-Motorwellen üblicherweise mit 15.000 bis 25.000 U/min laufen, erfordert die Fertigung spezielle Verfahren wie das Gewindeschleifen für Rotorwellenmerkmale und das dynamische Auswuchten als obligatorischen Nachbearbeitungsschritt. Ingenieure müssen zudem die Vor- und Nachteile des Spitzenschleifens, das eine überlegene Rundlaufgenauigkeit bei langen Wellen bietet, und des spitzenlosen Schleifens, das einen höheren Durchsatz bei einfacheren Geometrien ermöglicht, abwägen.
Die Lagerzapfen dieser Wellen benötigen eine spiegelglatte Oberfläche, um Reibung und Wärmeentwicklung zu minimieren. Dies erfordert mehrstufige Schleifvorgänge, die Schruppen, Vorschlichten und Feinschleifen kombinieren. ultrafeines Polieren in rascher Folge.
Material- und Toleranzanforderungen
Die Umstellung auf Elektrifizierung hat eine neue Materialpalette hervorgebracht und die zulässigen Fehlertoleranzen verringert. Schleifprozesse müssen sich nun an Leichtmetalle, hochleitfähige Metalle und Hochleistungskeramiken anpassen und dabei deutlich strengere Toleranzen einhalten als in der traditionellen Automobilfertigung.
Wichtige Toleranzvergleichsfaktoren
Der Vergleich der Maßanforderungen für Komponenten von Verbrennungsmotoren und Elektrofahrzeugen verdeutlicht den erforderlichen Technologiesprung bei modernen Schleifanlagen. Rundlaufgenauigkeit, Oberflächenrauheit und Rotationsbalance liegen mittlerweile im Submikrometerbereich (µm). Diese Spezifikationen variieren je nach Fahrzeughersteller und Fahrzeugsegment erheblich; die folgende Tabelle zeigt beispielhafte Branchenbereiche anstelle von universellen Standards.
| Metrisch | Typische ICE-Spezifikation | Typische EV-Spezifikation |
|---|---|---|
| Motor-/Maschinenwellendrehzahl | 6.000 - 8.000 U/min | 15.000 - 25.000 U/min |
| Wellenkonzentrizität / Rundlauf | 10 - 15 µm | |
| Oberflächengüte (Ra) | 0,4 - 0,8 µm | 0,1 - 0,3 µm |
| Ziel für Zahnradgeräusche | Weniger kritisch (durch Verbrennung verdeckt) | Typischerweise |
Diese Tabelle verdeutlicht die Notwendigkeit von fortschrittliche SchleifmaschinenUm eine Oberflächenrauheit Ra von 0,1 µm an einem Zahnradzahn zu erreichen, sind hochsteife Maschinenbetten, eine aktive Temperaturkompensation und spezielle Schleiftechnologien erforderlich, die bisher der Luft- und Raumfahrt vorbehalten waren.
Schleifen von Aluminium, Kupfer, Stahl, Keramik und Beschichtungen
Elektrofahrzeuge benötigen einen vielfältigen Materialmix, um Gewicht, Leitfähigkeit und Haltbarkeit optimal aufeinander abzustimmen. Die Verarbeitung dieser Materialien birgt jedoch das Risiko spezifischer Fertigungsfehler. Aluminium wird häufig für den Leichtbau eingesetzt; beim Schleifen von Aluminium besteht jedoch die Gefahr der Schleifscheibenverstopfung durch weiche Metallspäne. Dies erfordert hochporöse Schleifscheiben und Hochdruckkühlsysteme mit speziellen Schmiereigenschaften. Darüber hinaus ist Schleifen aufgrund der Gefahr von Verformungen durch spannungsbedingte Einspannungen nicht immer das optimale Verfahren für dünnwandige Aluminiumgehäuse.
Kupfer, unverzichtbar für spezielle elektrische Kontakte und Stromschienen, stellt aufgrund seiner Duktilität und der Tendenz zum Verschmieren statt zum Schneiden ähnliche Herausforderungen dar. Für weiches Kupfer sind alternative Verfahren wie das Funkenerosionsbearbeitungsverfahren (EDM) oder Präzisionsfräsen mitunter vorzuziehen. Ist Schleifen erforderlich, bedarf es einer präzisen Auswahl der Schleifscheibe und einer gezielten Kühlmittelzufuhr. Hochfeste Stahllegierungen, die in Wellen und Zahnrädern verwendet werden, erfordern immense Schnittkräfte, was häufig den Einsatz von keramischen Superabrasivmitteln notwendig macht, um thermische Schäden (Schleifbrand) oder metallurgische Veränderungen zu vermeiden.
Moderne Elektrofahrzeuge nutzen auch Keramiken, beispielsweise Siliziumnitrid für Motorlager, um Lichtbögen zu verhindern. Das Schleifen dieser Keramiken erfordert Diamantschleifmittel und eine hochstabile Maschinenkinematik, um Oberflächenrauheiten von bis zu 0,05 µm (Ra) ohne Mikrorisse zu erzielen. Spezielle Schutzbeschichtungen für Statoren und Rotoren müssen präzisionsgeschliffen werden, um die elektrische Isolation und Wärmeleitfähigkeit zu gewährleisten. Bei all diesen Materialien stellen Kühlmittelmanagement, Entsorgung und der hohe Energieverbrauch beim Hochgeschwindigkeitsschleifen zunehmende Herausforderungen hinsichtlich Compliance und Kosten dar, die Anlagenbetreiber aktiv bewältigen müssen.
Prozessschritte für eine bessere Mahlqualität
Die Einhaltung der für EV-Komponenten erforderlichen engen Toleranzen erfordert einen hochoptimierten, mehrstufigen Schleifprozess. Hersteller müssen die Auswahl des Schleifmittels, die präzise Messtechnik und die Prozessanpassungen in Echtzeit sorgfältig aufeinander abstimmen, um die Produktion zu skalieren, ohne Kompromisse bei der Qualität einzugehen.
Auswahl von Schleifscheiben und Schleifmitteln
Die Wahl der Schleifscheibe ist der entscheidende Faktor beim Materialabtrag. Für gehärtete Stahlzahnräder und Wellen von Elektrofahrzeugen sind Schleifscheiben aus kubischem Bornitrid (cBN) Industriestandard. cBN-Schleifmittel behalten ihre scharfen Schneidkanten auch bei hohen Temperaturen, wodurch typischerweise Umfangsgeschwindigkeiten von 90 bis 120 Metern pro Sekunde (m/s) möglich sind.
Diese hohen Drehzahlen ermöglichen einen schnellen Materialabtrag bei gleichzeitiger Kühlung der Schnittzone, was entscheidend ist, um thermische Schäden am Werkstück zu vermeiden. Für Keramikbauteile und Hartmetallwerkzeuge werden Diamanttrennscheiben eingesetzt. Die Wahl des richtigen Bindemittels – ob verglast, kunstharzgebunden oder metallisch – bestimmt, wie effektiv sich die Scheibe selbst schärft und die Wärme bei kontinuierlicher Serienfertigung ableitet. Die Instandhaltung dieser Scheiben erfordert präzise Abricht- und Richtintervalle, um eine gleichbleibende Profilgenauigkeit zu gewährleisten und ein Verglasen zu verhindern.
Prüfung von Rundheit, Ebenheit und Oberflächenbeschaffenheit
Die Qualitätskontrolle beim Schleifen von Elektrofahrzeugkomponenten basiert auf der sorgfältigen Prüfung von Rundheit, Ebenheit und Oberflächengüte. Die Rundheit ist besonders wichtig für Motorwellen; Abweichungen von mehr als 0,5 µm können bei hohen Drehzahlen zu unzulässigen Vibrationen führen. Ebenso entscheidend ist die Ebenheit für Batteriekühlplatten, um eine maximale Kontaktfläche für die Wärmeableitung zu gewährleisten.
Die Oberflächengüte wird üblicherweise anhand der mittleren Rauheit (Ra) und der mittleren Rauheitstiefe (Rz) quantifiziert. Zur Überprüfung dieser Kennzahlen und zur Erkennung häufiger Defekte wie thermischer Schäden oder Eigenspannungen setzen Betriebe eine Kombination aus taktiler Messtechnik und berührungsloser optischer Messtechnik ein. Optische Systeme werden zunehmend für komplexe Zahnradgeometrien bevorzugt, da sie Tausende von Datenpunkten in Sekundenschnelle erfassen und so eine umfassende 3D-Topografiekarte der Oberfläche erstellen können.
Nutzung von Automatisierung und prozessbegleitender Messung
Um den Anforderungen von hohem Durchsatz und fehlerfreier Qualität gerecht zu werden, sind Automatisierung und prozessbegleitende Messung unerlässlich. Die prozessbegleitende Messung nutzt taktile Sensoren, die das Werkstück während des aktiven Schleifprozesses vermessen. Sobald der Sensor erkennt, dass sich das Werkstück der oberen Toleranzgrenze nähert, übermittelt er diese Daten an die CNC-Steuerung. Diese passt die Vorschubgeschwindigkeit der Schleifscheibe in Echtzeit an und kompensiert so den Verschleiß der Schleifscheibe und die Wärmeausdehnung.
In Verbindung mit Robotergestützte Be- und EntladesystemeDie Automatisierung gewährleistet eine gleichbleibende Teilehandhabung und schließt menschliche Fehler aus. Eine vollautomatische Schleifzelle für Elektroantriebswellen verkürzt die Zykluszeiten und steigert die Gesamtanlageneffektivität (OEE) bei gleichzeitiger strikter Einhaltung der Maßvorgaben.
Entscheidungsrahmen für das Schleifen von EV-Komponenten
Die Sicherstellung einer zuverlässigen Versorgung mit präzisionsgeschliffenen Komponenten für Elektrofahrzeuge erfordert strategische Entscheidungen von Fertigungsingenieuren und Einkaufsteams. Die Beteiligten müssen die finanziellen, logistischen und qualitätsbezogenen Auswirkungen ihrer Schleifprozesse sorgfältig abwägen, um in einem sich schnell entwickelnden Markt wettbewerbsfähig zu bleiben.
Eigenes Mahlen versus ausgelagertes Mahlen
Die Entscheidung, ob die Schleifarbeiten im eigenen Haus durchgeführt oder ausgelagert werden, hängt von Produktionsvolumen, Risikotoleranz und Investitionsaufwand (CapEx) ab. Hochpräzise CNC-Schleifmaschinen erfordern erhebliche Investitionen sowie die notwendige Messtechnik und eine klimatisierte Infrastruktur.
Bei der Fertigung kleinerer Stückzahlen ist die Auslagerung an spezialisierte Schleifereien eine kostengünstige Möglichkeit, hohe Investitionskosten zu vermeiden. Im Gegensatz dazu bietet die interne Fertigung von Elektrofahrzeugplattformen bei großen Stückzahlen eine bessere Kontrolle über Produktionspläne und geistiges Eigentum. Die interne Fertigung birgt jedoch neben den anfänglichen Kosten auch Risiken, wie beispielsweise die Notwendigkeit, spezialisierte Fachkräfte einzustellen und den komplexen Wartungsaufwand zu bewältigen.
Kosten-, Compliance- und Logistikfaktoren
Neben den Ausrüstungskosten spielen regulatorische Vorgaben und Logistik eine entscheidende Rolle in der Beschaffungsstrategie. Automobilzulieferer müssen die Qualitätsmanagementnorm IATF 16949 strikt einhalten, was eine lückenlose Dokumentation und Rückverfolgbarkeit aller Bodenkomponenten erfordert. Die Einhaltung dieser Anforderungen in einer fragmentierten, ausgelagerten Lieferkette kann erhebliche Mehrkosten verursachen.
Logistik und die Resilienz der Lieferkette sind ebenfalls von entscheidender Bedeutung. Berichte über Resilienz des globalen Handels und der Lieferketten Hervorzuheben ist, dass lokale Lieferketten im Allgemeinen widerstandsfähiger gegenüber logistischen Störungen sind. Der Transport schwerer, präzisionsgefertigter Komponenten für Elektrofahrzeuge über weite Strecken verursacht hohe Frachtkosten und birgt das Risiko von Transportschäden (wie Mikrokorrosion oder physischen Stößen), die selbst eine einwandfrei geschliffene Oberfläche zerstören können. Darüber hinaus können Ausschusskosten für hochwertige Legierungen die Gesamtkosten der Bauteile in die Höhe treiben, wenn die Qualitätskontrollprozesse durch die geografische Entfernung verzögert werden.
Abschließende Checkliste für Käufer und Hersteller
Um die Beschaffungsstrategie abzuschließen, müssen Einkaufsteams und Fertigungsingenieure einen strukturierten Bewertungsprozess anwenden. Die folgende Matrix fasst die wichtigsten Vor- und Nachteile von internen und externen Schleifmodellen zusammen. Die angegebenen Werte sind beispielhafte Schwellenwerte, die je nach Maschinengröße, Region und spezifischen OEM-Anforderungen erheblich variieren können.
| Entscheidungsfaktor | Mahlen im eigenen Haus | Ausgelagerte Schleiferei |
|---|---|---|
| Investitionsausgaben (CapEx) | Hoch (oft >500.000 $ pro Maschine) | Niedrig (im Stückpreis enthalten) |
| Volumenschwelle | > 50.000 Einheiten/Jahr | |
| Qualitätskontrolle | Direkte Aufsicht | Abhängig von Lieferantenaudits |
| Flexibilität bei der Lieferzeit | Hoch | Mittel bis niedrig |
Letztendlich muss die finale Checkliste für Käufer strenge Fähigkeitsprüfungen umfassen. Unabhängig davon, ob die Fertigung intern erfolgt oder ein Lieferant geprüft wird, sollten Käufer einen Maschinenfähigkeitsindex (Cmk) von über 1,67 und einen Prozessfähigkeitsindex (Cpk) von über 1,33 als Standard-Zielwerte fordern. Diese Werte können jedoch je nach Anwendung und Region variieren. Um die nächsten Schritte zu planen, sollten Teams zunächst ihre prognostizierten Jahresvolumina mit diesen Investitionsschwellenwerten vergleichen, ihre internen Messtechnikkapazitäten bewerten und potenzielle logistische Risiken in der Lieferkette identifizieren.
Wichtigste Erkenntnisse
- Durch Präzisionsschleifen lässt sich das Geräusch des Antriebsstrangs von Elektrofahrzeugen reduzieren, da bei leisen Elektromotoren leichte Getriebegeräusche und Lagervibrationen stärker wahrnehmbar sind.
- Ziel ist eine gleichmäßige, wiederholbare Oberflächenbeschaffenheit von Zahnrädern und Lagern, um die Reibung zu reduzieren und die Effizienz des Antriebsstrangs sowie die Reichweite zu verbessern.
- Um ein optimales Wärmemanagement und eine lange Lebensdauer der Batterie zu gewährleisten, müssen die Ebenheit und die Dichtflächen des Batteriegehäuses innerhalb enger Toleranzen, oft unter 0,1 mm, liegen.
- Durch das Schleifen der Stator-Innendurchmesser und Rotor-Außendurchmesser wird eine hohe Konzentrizität erreicht, um den schmalen Luftspalt zu erhalten, der für die Motoreffizienz entscheidend ist.
- Standardisieren Sie Schleifprozesse anhand messbarer Toleranzen und Qualitätsrahmen wie ISO 1302 und IATF 16949, um Ausschuss zu reduzieren und die langfristige Zuverlässigkeit zu gewährleisten.
- Die Schleifprozesse von Elektrofahrzeugen sollten so ausgelegt sein, dass die kommerziellen Ausschussquoten bei etwa 1,5 % oder darunter liegen, da geometrische Abweichungen zu kostspieligen Ausfällen und Stillstandszeiten führen können.
Häufig gestellte Fragen
Warum ist Präzisionsschleifen bei Bauteilen für Elektrofahrzeuge wichtiger als bei Bauteilen für Verbrenner?
Elektrofahrzeuge sind deutlich leiser als Verbrenner, daher fallen Getriebegeräusche, Lagervibrationen und Oberflächenfehler stärker auf. Präzisionsschleifen hilft, die strengeren Anforderungen an Geometrie, Akustik und Effizienz zu erfüllen.
Welche Teile von Elektrofahrzeugen müssen üblicherweise abgeschliffen werden?
Zu den üblicherweise geerdeten Teilen von Elektrofahrzeugen gehören die Dichtflächen des Batteriegehäuses, die Innendurchmesser des Stators, die Außendurchmesser des Rotors, die Untersetzungsgetriebe, die Lager und andere Passflächen des Antriebsstrangs.
Wie wirkt sich das Schleifen auf die Reichweite von Elektrofahrzeugen aus?
Hochpräzisionsschleifen verbessert die Oberflächengüte und reduziert die Reibung in Zahnrädern und Lagern. Die geringere Reibung im Antriebsstrang trägt dazu bei, mehr Batterieenergie in Bewegung umzuwandeln und somit eine größere Reichweite pro Ladung zu ermöglichen.
Welche Toleranz ist bei Gehäusen für Elektrofahrzeugbatterien relevant?
Die Oberflächen von Batteriegehäusen erfordern oft eine sehr hohe Planheit und Spaltgenauigkeit, manchmal unter 0,1 mm, um die Abdichtung, die Verteilung des Wärmeleitmaterials und die Lebensdauer der Batterie zu gewährleisten.
Wie trägt das Schleifen zur Geräuschreduzierung bei Elektrofahrzeugen bei?
Durch das Schleifen entstehen präzisere Zahnräder, Lagerflächen und Eingriffsgeometrien. Dies verbessert den Eingriff und reduziert hochfrequente Vibrationen, die in leisen Elektrofahrzeugkabinen zu hörbaren Geräuschen führen können.