

Nachricht


0102030405
Mehrspindel-Poliersystem: Serienfertigung leicht gemacht
15.07.2026
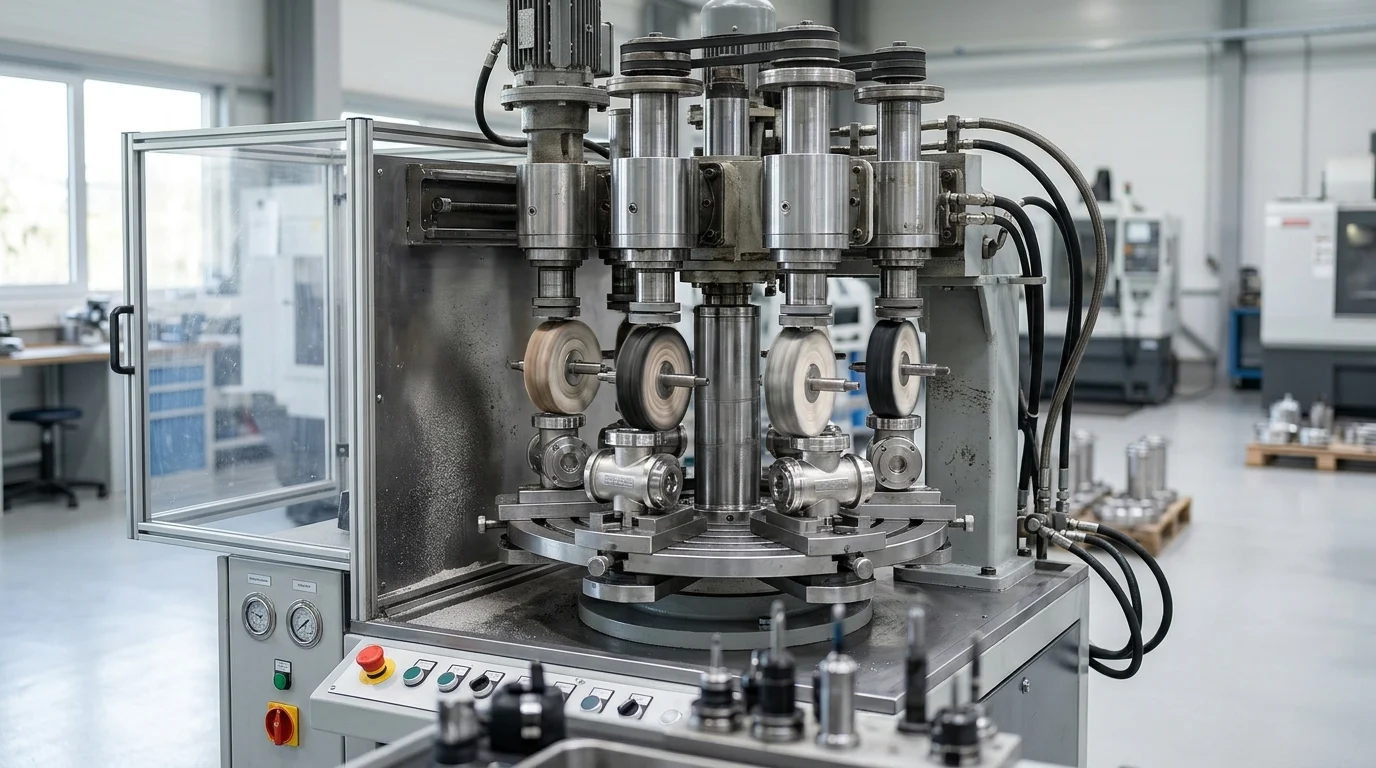
Bei beschleunigten Fertigungslinien wird die Endbearbeitung oft zum Engpass, der die Gesamtproduktion des Werks begrenzt. Mehrspindelpolierverfahren Diese Lücke wird durch die gleichzeitige Bearbeitung mehrerer Teile oder aufeinanderfolgender Bearbeitungsschritte geschlossen. So können Hersteller ihre Stückzahl pro Stunde steigern, ohne die Oberflächenkonsistenz zu beeinträchtigen. In Branchen mit hohem Durchsatz, wie beispielsweise der Automobilindustrie (Innenausstattung), der Sanitärkeramik, der Messingarmaturen und der Elektronikgehäusefertigung, kann das richtige System das Polieren von einem arbeitsintensiven Engpass in einen planbaren Produktionsfaktor verwandeln.
Warum Mehrspindelpolierverfahren für die Serienfertigung wichtig sind
Wie Mehrspindelpolierverfahren den Durchsatz verbessern
Der Durchsatz von Einzelstationsanlagen ist grundsätzlich durch die Zeit für das Be- und Entladen sowie die Bearbeitung eines einzelnen Werkstücks begrenzt. Mehrspindelarchitekturen lösen dieses Problem durch den Einsatz eines Rund- oder Lineartisches, der mehrere Werkstücke gleichzeitig bearbeitet. Gängige Konfigurationen umfassen Rundtische für kompakte Bauweisen, Lineartransportsysteme für erweiterte, mehrstufige Prozesse und CNC- oder Roboterpolierzellen für komplexe, mehrachsige Bearbeitung. Durch die Verteilung von Schruppen, Vorschlichten und Polieren auf vier bis acht aktive Spindeln können Hersteller messbare Steigerungen der Werkstückanzahl pro Stunde (SSH) erzielen. Beispielsweise kann ein Betrieb, der von einer Einspindelmaschine mit einer Leistung von 40 SSH auf ein Fünfspindel-Rundsystem umsteigt, je nach Werkstückgröße und -material bis zu 200 SSH erreichen.
Welche Produktionsumgebungen profitieren am meisten?
Diese Systeme sind zwar effektiv, erfordern aber eine ausreichende Produktionsmenge, um die Investitionskosten zu rechtfertigen. Branchen, die häufig am meisten davon profitieren, sind beispielsweise die Automobilindustrie (Innenausstattung) und die Sanitärkeramikindustrie (z. B. …). MessingarmaturenMehrspindelsysteme eignen sich insbesondere für die Fertigung von Gehäusen für Unterhaltungselektronik. Produktionsstätten mit hohem Durchsatz – beispielsweise 50.000 bis 100.000 Einheiten pro Monat und Bauteilfamilie – weisen in der Regel die schnellste Amortisation der Anlagenkosten auf. Für Einzelanfertigungen oder häufig kundenspezifische Bauteile sind Mehrspindelsysteme hingegen meist ungeeignet.
Was definiert ein Mehrspindel-Poliersystem?
Eine Mehrspindel-Poliermaschine ist mehr als nur eine Ansammlung von Motoren; sie ist ein synchronisiertes elektromechanisches System, das für die gleichmäßige Anwendung von abrasivem Schleifmittel auf komplexe Geometrien entwickelt wurde. Die strukturelle Integrität und Präzision der Kernkomponenten bestimmen sowohl die Oberflächenqualität als auch die erreichbare Zykluszeit. Hochleistungsspindelmotoren mit einer typischen Leistung zwischen 5 kW und 15 kW liefern das notwendige Drehmoment, um die Werkstücke unter hoher Belastung zu halten und zu drehen.
Kernkomponenten, die die Qualität und die Zykluszeit beeinflussen
In vielen Ausführungen ermöglichen Planetenköpfe die Rotation der Werkstückaufnahmespindeln um ihre eigene Achse, während diese um eine zentrale Schleifscheibe oder eine weichere Polierscheibe rotieren. Dies gewährleistet ein gleichmäßiges Finish. Darüber hinaus sind automatische Dosiersysteme für Schleifmittel unerlässlich. Diese Systeme injizieren präzise Mikrodosen des Schleifmittels direkt in die Polierfläche, um Überhitzung und Verschleiß der Scheibe zu verhindern.
| Komponente | Hauptfunktion | Beispielhafte Spezifikation / Metrik |
|---|---|---|
| Spindeln | Teile an Polierscheiben festhalten und drehen. | 500–3000 U/min, Frequenzumrichter |
| Pneumatische/Servo-Aktuatoren | Kontaktdruck aufrechterhalten | Hohe Präzision der Krafttoleranz (z. B. ±0,5 N) |
| Sonderanfertigungen | Sichere komplexe Geometrien | 15–30 Minuten pro Station (Komponententausch) |
| Compound-Injektoren | Schleifmittelanwendung regulieren | Programmierbare Förderrate (z. B. 5–20 ml/min) |
Mehrspindelpolieren vs. manuelles Polieren
Der Übergang von der manuellen Oberflächenbearbeitung zur Mehrspindelautomatisierung stellt einen grundlegenden Wandel in der Betriebsstrategie dar, bei dem die variable menschliche Arbeitskraft durch eine gleichbleibende, prozessgesteuerte Maschinenleistung ersetzt wird.
| Vergleichsmetrik | Manuelles Polieren | Mehrspindelautomatisierung |
|---|---|---|
| Fehler-/Nacharbeitsquote | 8 % – 12 % | |
| Bedieneranforderung | 1 Fachkraft pro Station | 1 Bediener bedient 2–3 Maschinen |
| Teile-zu-Teile-Konsistenz | Variable (ermüdungsabhängig) | Prozessgesteuert (Cpk > 1,33) |
| Einrichtungs-/Umrüstzeit | 5 – 15 Minuten | 2 – 8 Stunden (Komplettsystem) |
*Hinweis: Die angegebenen Werte sind Richtwerte und keine universellen Vergleichswerte; die tatsächlichen Ergebnisse variieren erheblich je nach Geometrie, Material und Anlagenvariablen.*
Wie man das Polieren mit mehreren Spindeln erfolgreich durchführt
Die erfolgreiche Integration eines Mehrspindel-Poliersystems in eine bestehende Produktionslinie erfordert eine rigorose Verfahrenstechnik, die von der subjektiven Kunst des manuellen Polierens zur strengen Wissenschaft des Polierens übergeht. automatisierte MaterialabtragungDie
Definition von Oberflächengütezielen
Vor der Maschinenprogrammierung müssen die Entwicklungsteams exakte, quantifizierbare Oberflächengütevorgaben definieren. Subjektive Begriffe wie „Spiegelglanz“ müssen in messbare Kennzahlen wie den Rauheitsmittelwert (Ra) übersetzt werden. Die Festlegung dieser numerischen Referenzwerte ermöglicht es den Bedienern, die korrekte Abfolge von Schleifmitteln und Schleifscheibendichten für jede Spindelstation auszuwählen.
Wie man die richtige Mehrspindel-Poliermaschine auswählt
Die Anschaffung einer Mehrspindel-Poliermaschine ist eine bedeutende Investition. Die richtige Ausrüstung auswählen erfordert die Abstimmung der technischen Leistungsfähigkeit der Maschinen auf den langfristigen Produktionsplan und die Compliance-Anforderungen des Werks.
Lieferanten- und Compliance-Checkliste
- Lieferantenzertifizierungen: Einhaltung ISO 9001 und ISO 14001.
- Sicherheitsstandards: Prüfen Sie die Einhaltung der CE-Kennzeichnungen, der OSHA- oder der ATEX-Explosionsschutznormen.
- Umweltkontrollen: Integrierte Staubabsaugung und Schallschutzgehäuse zur Lärmminderung (unter 85 dB).
Wichtigste Erkenntnisse
1Das Polieren mit mehreren Spindeln ist dann sinnvoll, wenn die vorgelagerte Bearbeitung die Nachbearbeitung übersteigt und das Produktionsziel mehrere Bearbeitungsschritte gleichzeitig erfordert.
2Bewertung von Drehindex-, Linearübertragungs-, CNC- oder Roboterkonfigurationen anhand von Platzbedarf und Komplexität.
3Konzentrieren Sie sich zunächst auf Teilefamilien mit hohem Absatzvolumen und stabiler Nachfrage (50.000 bis 100.000 Einheiten pro Monat).
4Die Spindelanzahl und die Druckregelung müssen an die Teilegeometrie angepasst werden, um die Qualität zu gewährleisten.
5Vermeiden Sie eine Überautomatisierung von Produkten mit geringem Produktionsvolumen oder häufig kundenspezifischen Anpassungen aufgrund von veralteten Vorrichtungen.
Häufig gestellte Fragen
Was ist ein Mehrspindel-Poliersystem?
Es handelt sich um ein automatisiertes Oberflächenbearbeitungssystem, das mehrere koordinierte Spindeln nutzt, um mehrere Teile oder Polierstufen gleichzeitig zu bearbeiten und so Durchsatz, Oberflächenkonsistenz und Wiederholgenauigkeit zu verbessern.
Um wie viel kann das Polieren mit mehreren Spindeln die Produktivität steigern?
Die Leistung hängt von der Geometrie ab, aber eine Linie, die von einem Einkopfverfahren mit 40 Einheiten pro Stunde ausgeht, kann mit einem Fünf-Spindel-System bis zu 200 Einheiten pro Stunde erreichen.
Welche Hersteller profitieren am meisten?
Großserienhersteller in den Bereichen Automobilzubehör, Sanitärkeramik, Messingarmaturen und Unterhaltungselektronik mit stabilen Teilefamilien.
Wann ist es nicht die beste Wahl?
Einzelanfertigungen, Kleinserienfertigung oder häufig wechselnde Sonderteile, bei denen die Kosten für Vorrichtungen und Programmierzeit den Durchsatz übersteigen.
Welche Komponenten beeinflussen die Qualität am stärksten?
Spindelmotorleistung, Vorrichtungssteifigkeit, Druckregelung, Radauswahl und automatische Kompositzufuhr.