


Eine spiegelglatte Leuchtenoberfläche entsteht nicht einfach dadurch, dass ein Bauteil „glänzend“ aussieht; sie wird durch die Kontrolle von Rauheit, Glanz, Materialverhalten, Werkzeugen und Prozesswiederholbarkeit erreicht. Für Leuchtenhersteller kann der Unterschied zwischen einem ansprechenden Gehäuse und einem funktionalen optischen Reflektor die gesamte Polierstrategie, die Kostenstruktur und die Prüfmethoden bestimmen. Premium-Ziele wie … Ra unter 0,05 µm und Glanz oben 95 GU Disziplinierte Spezifikationen und stabile Produktionsbedingungen sind unerlässlich. Dieser Artikel erklärt, wie Oberflächenanforderungen definiert, übermäßiges Polieren margenschwacher Teile vermieden, die Komplexität von Artikelnummern (SKUs) bewältigt und wiederholbare Polierprozesse eingesetzt werden, um Ausbeute, Durchsatz und Oberflächenkonsistenz zu verbessern.
Wie man die Anforderungen an Spiegeloberflächen für Beleuchtungskörper definiert
Um eine makellose, hochreflektierende Oberfläche bei Leuchten zu erzielen, sind präzise Spezifikationen anstelle subjektiver visueller Beurteilungen erforderlich. Für Hersteller ist der Übergang von der allgemeinen Anforderung „glänzend“ zu einem streng definierten technischen Standard der erste Schritt zur Optimierung. PolierprozessEs ist entscheidend, frühzeitig zwischen kosmetischen Spiegeloberflächen für dekorative Gehäuse und funktionalen optischen Reflektoren zu unterscheiden; diese beiden Anwendungsbereiche weisen sehr unterschiedliche Toleranzgrenzen für die Oberflächenrauheit, Prüfstandards und Kostenfaktoren auf. Ohne exakte Toleranzen fällt es Produktionsbetrieben schwer, ihre Schleifprozesse an die ursprüngliche Konstruktionsvorgabe anzupassen, was zu schwankender Qualität und unvorhersehbaren Ausbeuten führt.
Definitionen für Spiegelglanz und Glanzziele
Um Unklarheiten bei der Oberflächenbearbeitung zu vermeiden, müssen Hersteller Hochglanzoberflächen anhand quantifizierbarer Kennzahlen definieren. Der Industriestandard basiert auf dem Rauheitsmittelwert (Ra) und den Glanzeinheiten (GU). Eine echte Hochglanzoberfläche erfordert typischerweise einen Ra-Wert von unter 0,05 µm (2 Mikrozoll). Oberflächen mit höheren Ra-Werten streuen das Licht und erzeugen ein milchiges oder trübes Erscheinungsbild anstelle einer klaren Reflexion.
Glanzmessgeräte liefern einen zusätzlichen, äußerst zuverlässigen Messwert für die Spiegelreflexion. Bei hochwertigen Spiegeloberflächen sollte die Oberfläche bei einem Messwinkel von 20 Grad einen Wert von über 95 GU aufweisen. Es ist wichtig zu beachten, dass diese Zielwerte von Ra 95 GU den höchsten Standards für dekorative Beleuchtung entsprechen. Obwohl blanke Metallspiegeloberflächen auf Messing oder Edelstahl als Endzustand dienen können (vorausgesetzt, sie sind vor Anlaufen und Korrosion geschützt), hängt die endgültige Reflektivität häufig von nachfolgenden Galvanisierungs- oder PVD-Beschichtungen ab. Wenn ein Bauteil eine nivellierende Galvanisierung oder eine hochglänzende PVD-Beschichtung erhält, können die Anforderungen an die blanke Metallpolitur unter Umständen gelockert werden, um unnötige Kosten zu vermeiden. Die Berücksichtigung dieser Messwerte in technischen Zeichnungen, oft unter Bezugnahme auf die entsprechenden Dokumente, ist wichtig. ISO Normen für die Oberflächenbeschaffenheit wie ISO 4287 gewährleisten, dass sowohl interne Qualitätskontrollteams als auch externe Lieferanten ein gemeinsames Ziel verfolgen.
Dekorativer Wert, SKU-Komplexität und Durchsatzziele
Die Anforderungen an eine Spiegelglanzoberfläche hängen maßgeblich vom dekorativen Wert des Werkstücks, der Komplexität der Artikel (SKUs) und den Durchsatzzielen des Werks ab. Hochwertige Architekturleuchten können die Kosten einer aufwendigen, mehrstufigen Politur tragen, während für kommerzielle Downlight-Blenden schnelle und hochgradig reproduzierbare Bearbeitungsstandards erforderlich sind.
Hersteller müssen zudem erkennen, dass der Aufwand für eine hochglänzende Oberfläche bei margenschwachen Bauteilen im kommerziellen Bereich immer geringer wird. In vielen Anwendungsfällen ist eine makellose Spiegeloberfläche wirtschaftlich nicht notwendig. Alternative Oberflächenbearbeitungsverfahren wie Elektropolieren, chemisches Polieren oder Gleitschleifen ermöglichen es, akzeptable seidenmatte oder gebürstete Oberflächen zu einem Bruchteil der Kosten und in einem Bruchteil der Zeit zu erzielen.
Eine hohe SKU-Komplexität stellt bei der Definition von Prozessanforderungen häufig einen Engpass dar. Anlagen, die zahlreiche unterschiedliche Komponenten-SKUs pro Schicht bearbeiten, verzeichnen aufgrund der ständigen Neukalibrierung häufig einen deutlichen Rückgang des Gesamtdurchsatzes – typischerweise 15 % bis 20 % (ein beispielhafter interner Richtwert). Poliergeräte und Radwechsel. Um die Durchsatzziele zu erreichen, müssen Produktionsleiter die Basisgeometrien nach Möglichkeit standardisieren und die Artikelnummern nach Material und erforderlichem Polierdruck gruppieren, um so die Maschinenstillstandszeiten zwischen den Chargen zu minimieren.
Materialien und Vorrichtungsgeometrien, die die Polierkosten beeinflussen
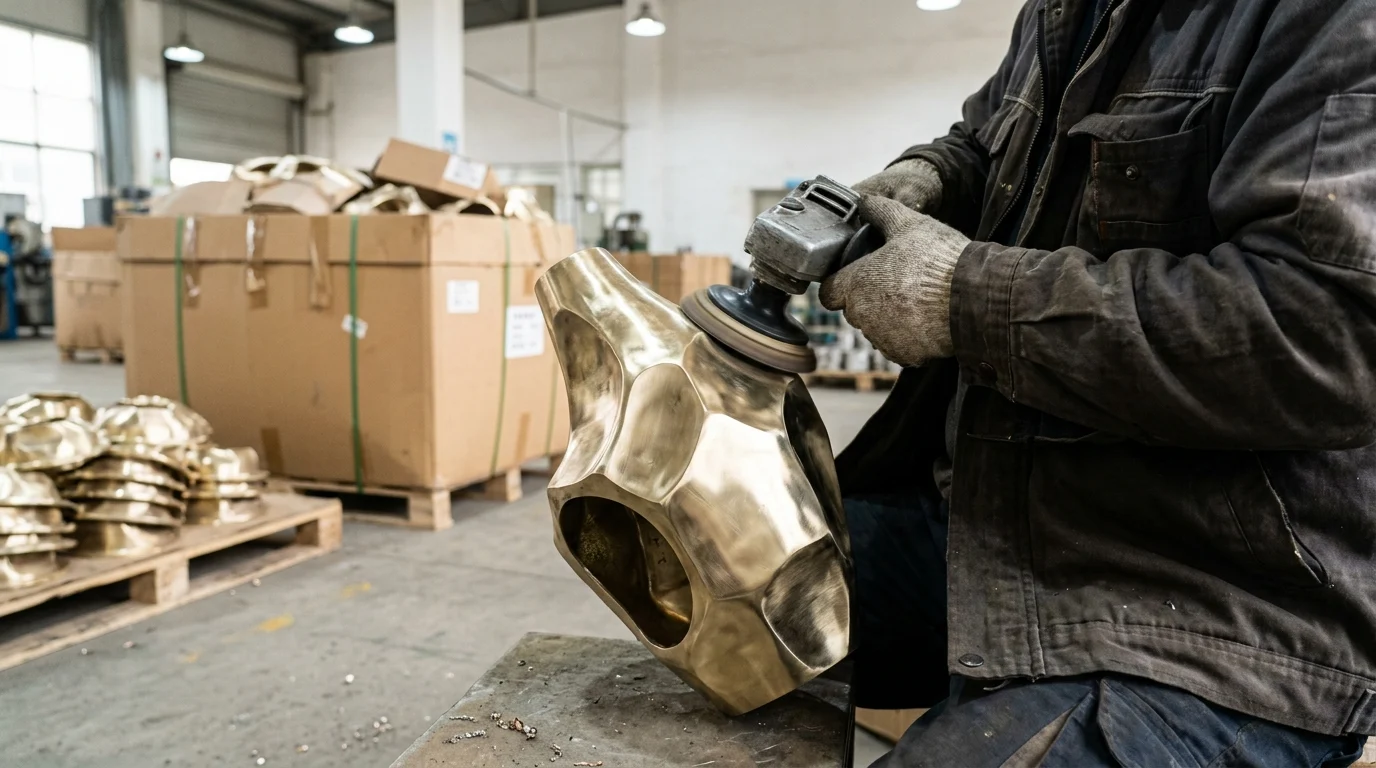
Die Eigenschaften des Grundmaterials und die Oberflächenbeschaffenheit des Werkstücks sind die Hauptkostentreiber bei der Oberflächenbearbeitung. Das komplexe Zusammenspiel zwischen der metallurgischen Härte einer Legierung, ihrer Wärmeleitfähigkeit und der physikalischen Form des Werkstücks bestimmt Zykluszeiten, Abrasivmittelverbrauch und die maximale Ausbeute.
Aluminium, Edelstahl, Messing, Zamak und beschichtete Teile
Unterschiedliche Metalle reagieren grundlegend unterschiedlich auf abrasive Reibung. Aluminiumlegierungen (wie 6061 oder 6063) lassen sich aufgrund ihrer relativen Weichheit schnell polieren, weisen jedoch eine hohe Wärmeleitfähigkeit auf, wodurch sie bei ungeeigneter Drehzahlregelung der Polierscheibe anfällig für Wärmeverzug und Oberflächenschmierung sind. Edelstahl (z. B. der Serien 304 oder 316) hingegen erfordert hohen Anpressdruck und aggressive Polierpasten. Das Polieren von Edelstahl ist in der Regel deutlich zeitaufwendiger als bei Messing, führt aber zu einer überlegenen Langzeitbeständigkeit von Außenbauteilen.
Messing ist aufgrund seiner hervorragenden Bearbeitbarkeit und der Möglichkeit, schnell einen Hochglanz zu erzielen, nach wie vor ein bevorzugtes Material für hochwertige dekorative Beleuchtung. Zamak (Zinklegierung) DruckgussteileZamak, das häufig für komplexe Halterungen und Zierelemente verwendet wird, stellt besondere Herausforderungen dar. Obwohl Zamak weniger Zeit für den anfänglichen Materialabtrag benötigt, ist der Prozess äußerst heikel; er muss den Grat entfernen, ohne die dichte Außenschicht zu beschädigen, da die Freilegung von Poren unter der Oberfläche unweigerlich zu Blasenbildung bei der nachfolgenden Galvanisierung führt.
| Material | Typischer Ra-Wert vor dem Polieren (µm) | Relativer Polierzeitindex | Primäres Defektrisiko |
|---|---|---|---|
| Aluminium (extrudiert) | 0,8 - 1,2 | Ausgangswert | Hitzeverformung, Verschmieren |
| Messing (gegossen/bearbeitet) | 1,2 - 1,6 | Mäßig | Übermäßiges Polieren scharfer Details |
| Edelstahl (304) | 1,5 - 2,0 | Hoch | Hitzebedingte Verfärbung, schneller abrasiver Verschleiß |
| Zamak (Die Cast) | 0,6 - 1,0 | Niedrig | Freilegen der Untergrundporosität |
*Hinweis: Die Werte des Relativen Polierzeitindex sind beispielhafte interne Schätzungen, die in qualitative Kategorien eingeteilt wurden.
Vorrichtungsformen mit dem höchsten Polierrisiko
Die Geometrie bestimmt die Zugänglichkeit der Polierscheibe und beeinflusst maßgeblich die Fehlerrate. Werkstücke mit tiefen Innenvertiefungen, scharfen Innenkanten mit Radien unter 5 mm und dünnwandigen Profilen unter 1,5 mm Dicke bergen das höchste Polierrisiko. Diese spezifischen Maße dienen als allgemeine Richtlinien für risikoreiche Geometrien und stellen keine strikten, universellen Standards dar.
Tiefe Vertiefungen verursachen ungleichmäßigen Anpressdruck der Polierscheibe und behindern den Fluss flüssiger Poliermittel, was zu unzureichender Reflexion in Schattenbereichen führt. Dünnwandige Geometrien neigen unter dem mechanischen Druck und der durch Sisal- und Baumwollpolierscheiben erzeugten lokalen Hitze zum Verziehen, was oft zu nicht wiederverwertbarem Ausschuss führt.
Wie Material und Geometrie die Prozessauswahl beeinflussen
Das Zusammenspiel von Materialhärte und Bauteilgeometrie bestimmt letztendlich die Auswahl des PoliermaschinenFlache architektonische Beleuchtungspaneele ermöglichen den Einsatz von Hochgeschwindigkeits-Durchlauf-Flachbettpoliermaschinen, mit denen außergewöhnlich hohe Bearbeitungsgeschwindigkeiten erreicht werden können.
Im Gegensatz dazu erfordern kunstvolle Messingkronleuchter oder komplexe Wandleuchten aus Aluminiumguss eine mehrachsige Verstellung, um sicherzustellen, dass die Polierscheibe senkrecht zur unebenen Oberfläche bleibt. Diese geometrische Komplexität begrenzt den Durchsatz auf wenige Einheiten pro Stunde und zwingt zur Entscheidung zwischen hochqualifizierter Handarbeit oder fortschrittlichen automatisierten Systemen, die sich an komplexe Konturen anpassen können.
Effiziente Prozessabläufe für Hochglanzpolitur
Ein systematisches, mehrstufiges Verfahren zur Oberflächenveredelung ist unerlässlich, um die durch Gießen, Stanzen oder CNC-Bearbeitung entstandenen Oberflächenschäden zu beseitigen. Der Versuch, Zwischenbearbeitungsschritte zu umgehen, führt unweigerlich zu Mikrokratzern, die sich nach der Beschichtung oder Beleuchtung der fertigen Leuchte als optische Verzerrungen bemerkbar machen.
Abfolge von Entgraten, Schleifen, Polieren und Polieren
Die Standardprozedur zur Erzielung einer spiegelglatten Oberfläche verläuft methodisch von grobem Materialabtrag bis hin zum ultrafeinen Polieren. Der Prozess beginnt typischerweise mit dem Entgraten und Schleifen mit 120er-Körnung-Keramik- oder Zirkonoxid-Schleifbändern, um Trennfugen und grobe Bearbeitungsspuren zu entfernen. Anschließend wird die Oberfläche in mehreren Schleifstufen – üblicherweise mit 240er, 400er, 600er und bis zu 800er-Körnung – verfeinert.
Sobald die Oberfläche ein gleichmäßiges Kratzmuster mit 800er-Körnung aufweist, beginnt die Polierphase. Diese umfasst ein starkes Abtragen mit steifen Sisalscheiben und aggressiven Tripoli-Polituren, gefolgt von einem Zwischenpolieren. Im letzten Schritt werden weiche, locker gewebte Baumwollscheiben in Kombination mit feinem Polierrot (Aluminiumoxid oder Chromoxid) verwendet, um die zuvor definierten Oberflächenrauheitsziele zu erreichen und dem Metall einen tiefen, makellosen Glanz zu verleihen.
Manuelles Polieren, robotergestütztes Polieren und hybride Arbeitsabläufe
Das manuelle Polieren ist stark von der Geschicklichkeit des Bedieners und dessen haptischem Feedback abhängig und eignet sich daher für Kleinserien mit hochkomplexen dekorativen Bauteilen. Allerdings ist die manuelle Bearbeitung im Laufe einer Produktionsschicht anfällig für ermüdungsbedingte Ungenauigkeiten. Roboterpolierzellen Dieses Problem wird durch den Einsatz von 6-achsigen Gelenkarmen und kraftnachgiebigen Endeffektoren gelöst. Diese automatisierten Systeme halten den exakt programmierten Druck auf das Kontaktrad aufrecht und passen sich nahtlos komplexen Konturen an, um eine gleichbleibende Qualität während einer Produktionsschicht zu gewährleisten.
Viele moderne Hersteller setzen auf hybride Arbeitsabläufe. In diesen Systemen übernehmen Roboterzellen den Großteil des groben Zuschnitts und des Zwischenschleifens – wo es auf Gleichmäßigkeit und Druck ankommt –, während menschliche Bediener das abschließende Polieren und die Feinarbeiten durchführen und dabei ihre Sehschärfe nutzen, um sicherzustellen, dass die Hochglanzoberfläche den ästhetischen Ansprüchen genügt.
Steuerungselemente zur Reduzierung von Dunst, Orangenhaut, Wellenbildung und Schleifspuren
Oberflächenfehler wie Trübungen, Orangenhaut, Wellen und Schleifspuren sind direkte Folgen mangelhafter Prozesskontrolle. Orangenhaut entsteht häufig durch zu hohen Schleifscheibendruck, der lokal zu starker Hitze führt, welche die thermische Schwelle der jeweiligen Legierung überschreitet. Dies verursacht Mikroverformungen und thermische Verformungen des Metalls. Wellen werden typischerweise durch ungleichmäßige Vorschubgeschwindigkeiten oder ungleichmäßigen manuellen Druck verursacht.
Um diese Probleme zu beheben, müssen Hersteller die Spindeldrehzahl streng regeln. Die optimale Schnittgeschwindigkeit (Umfangsgeschwindigkeit) variiert je nach Material, liegt aber im Allgemeinen zwischen 25 und 40 Metern pro Sekunde (m/s) bzw. etwa 5.000 bis 8.000 Fuß pro Minute (SFPM). Es ist ein häufiger technischer Fehler, dies lediglich als Drehzahl in Umdrehungen pro Minute (U/min) anzugeben; die tatsächliche Maschinendrehzahl muss anhand des spezifischen Schleifscheibendurchmessers sorgfältig berechnet werden, um diese Zielschnittgeschwindigkeiten zu erreichen und beizubehalten. Darüber hinaus verhindert die automatisierte, präzise getaktete Applikation von Polierflüssigkeiten, dass die Schleifscheibe trockenläuft, was die Hauptursache für Schleifspuren und Mikroverbrennungen auf empfindlichen Legierungen ist.
Qualitätskontrolle, Konformität und Oberflächenschutz
Die Validierung einer spiegelglatten Oberfläche erfordert strenge Mess- und Umweltprüfungen, um sicherzustellen, dass die Oberfläche nicht nur ästhetischen Kriterien entspricht, sondern auch der nachfolgenden chemischen Bearbeitung und den Anforderungen der Endanwendung standhält. Robuste Qualitätskontrollsysteme verhindern kostspielige Fehler in späten Produktionsphasen.
Messbare Akzeptanzkriterien für Spiegeloberflächen
Während die Sichtprüfung unter kontrollierter, hochintensiver Beleuchtung (typischerweise zwischen 1.000 und 1.500 Lux am Prüfstand) weiterhin Standard ist, ist die objektive Messtechnik für eine skalierbare Produktion unerlässlich. Profilometer werden zur Messung von Ra und Rz (mittlere Rauheitstiefe) eingesetzt, während digitale Glanzmessgeräte die Reflektivität anhand eines kalibrierten Standards überprüfen.
Durch den Einsatz statistischer Prozesskontrolle (SPC) und die Festlegung klarer numerischer Schwellenwerte für diese Kennzahlen können Hersteller Prozessabweichungen effektiv steuern. Eine optimal gestaltete Polierlinie sollte eine Ausschussrate von unter 2 % im Endprozess anstreben (ein beispielhafter interner Richtwert), um sicherzustellen, dass nur geometrisch und optisch einwandfreie Teile zur Galvanisierung oder Montage weitergeleitet werden.
Beschichtungsverträglichkeit, Haftung der Plattierung und Korrosionsbeständigkeit
Eine polierte Oberfläche muss chemisch rein sein, bevor sie mittels physikalischer Gasphasenabscheidung (PVD), Galvanisierung oder Klarlackierung beschichtet wird. Rückstände von Poliermitteln – bestehend aus Fetten, Talg und Schleifstaub – wirken als Barriereschichten und führen zu Haftungsproblemen. Daher sind gründliche Ultraschallreinigungsverfahren mit alkalischen Reinigungsmitteln unerlässlich.
Um die Oberflächenbeschaffenheit und die Unversehrtheit der Beschichtung zu prüfen, müssen die fertigen Bauteile den Gitterschnitttest (ISO 2409) bestehen. Um die Langlebigkeit in feuchten oder küstennahen Umgebungen zu gewährleisten, werden die galvanisierten oder beschichteten Teile zudem einem neutralen Salzsprühtest (ISO 9227) unterzogen. Hochwertige Bauteile für Architekturbeleuchtung müssen typischerweise mindestens 96 Stunden kontinuierlichen Salzsprühnebeltest ohne Anzeichen von Grundmetallkorrosion oder Ablösung der Beschichtung überstehen.
| QC-Parameter | Messwerkzeug | Zielwert / Schwellenwert | Anwendbarer Standard |
|---|---|---|---|
| Oberflächenrauheit | Tastschnitt-Profilometer | Ra | ISO 4287 |
| Spiegelglanz | Glanzmessgerät (20°-Winkel) | > 95 GU | ISO 2813 |
| Haftung der Beschichtung | Kreuzschnittprüfer | Klasse 0 (Keine Schälung erforderlich) | ISO 2409 |
| Korrosionsbeständigkeit | Salzsprühkammer | > 96 Stunden bis zum ersten Rost | ISO 9227 |
Chargenrückverfolgbarkeit und Lieferantendokumentation
Die strikte Chargenkontrolle gewährleistet die Verantwortlichkeit entlang der gesamten Lieferkette. Hersteller und ihre Polierpartner müssen Chargenrückverfolgbarkeitssysteme implementieren, die fertige Komponenten mit spezifischen Polierschichten, Schleifmittelchargen und Bediener-IDs verknüpfen. Lieferanten sollten regelmäßig Konformitätsbescheinigungen (CoC) ausstellen, die die Prüfkriterien jeder Charge detailliert beschreiben.
Diese Art der Dokumentation dient nicht nur der internen Qualitätssicherung, sondern ist zunehmend Voraussetzung für die Einhaltung internationaler Standards und die Risikominimierung. Eine lückenlose Rückverfolgbarkeit entspricht globalen Handelsstandards und Rahmenwerken zur Sicherstellung der Integrität der Lieferkette und gewährleistet, dass Hersteller fehlerhafte Chargen schnell identifizieren und zurückrufen können, ohne ihr gesamtes Vertriebsnetz zu gefährden.
Entscheidungen zur internen, automatisierten oder ausgelagerten Polierbearbeitung
Die Ermittlung der optimalen Polierstrategie – ob der Prozess im eigenen Haus durchgeführt, in Automatisierung investiert oder an spezialisierte Anbieter ausgelagert werden soll – erfordert eine umfassende Analyse der Gesamtbetriebskosten (TCO).
Wichtigste Erkenntnisse
- Für spiegelnde Oberflächen sollten messbare Zielwerte wie Ra
- Die Anforderungen an dekorative Spiegel müssen von den Anforderungen an funktionale optische Reflektoren getrennt werden, da sich ihre Rauheitsgrenzen, Prüfmethoden und Kostenfaktoren unterscheiden.
- Entspannen Sie die Polierziele für blankes Metall, da die Galvanisierung oder PVD-Beschichtung für die endgültige Nivellierung und Reflektivität sorgt und somit keine Zykluszeit verschwendet wird.
- Um Umrüstzeiten zu reduzieren und den bei der Produktion mit hoher Produktvielfalt üblichen Durchsatzverlust von 15 bis 20 % zu vermeiden, sollten die Artikelnummern nach Material, Geometrie und erforderlichem Polierdruck gruppiert werden.
- Referenzieren Sie Oberflächenbeschaffenheitsnormen wie ISO 4287 auf technischen Zeichnungen, um Konstrukteure, Qualitätsteams, Gerätebediener und externe Lieferanten aufeinander abzustimmen.
- Setzen Sie robotergestützte Polieranlagen ein, wenn für die Massenproduktion von Leuchten gleichbleibender Druck, präzise Bahnsteuerung und hohe Wiederholgenauigkeit erforderlich sind.
Häufig gestellte Fragen
Welcher Rauheitsgrad definiert eine echte Spiegeloberfläche für Beleuchtungskörper?
Für eine hochwertige Spiegeloberfläche ist typischerweise eine Rauheit (Ra) unter 0,05 µm, also etwa 2 Mikrozoll, erforderlich. Eine höhere Rauheit streut das Licht und kann die Oberfläche trüb statt scharf reflektierend erscheinen lassen.
Wie sollten Hersteller die Qualität von Spiegeloberflächen messen?
Verwenden Sie sowohl Oberflächenrauheits- als auch Glanzmessungen. Ein gängiges Premium-Ziel ist Ra
Müssen alle Beleuchtungskomponenten auf Hochglanz poliert werden?
Nein. Dekorative Gehäuse, optische Reflektoren, Zierelemente und Teile, die später galvanisch oder per PVD beschichtet werden, können unterschiedliche Oberflächengüten erfordern. Eine übermäßige Hochglanzpolitur kann unnötige Kosten und Bearbeitungszeiten verursachen.
Wann können die Vorgaben für das Polieren von blankem Metall gelockert werden?
Die Zielvorgaben können gelockert werden, wenn eine nivellierende Galvanisierung oder eine hochglänzende PVD-Beschichtung die endgültige reflektierende Oberfläche erzeugt. Die Polierspezifikation sollte den gesamten Bearbeitungsprozess abdecken, nicht nur das blanke Substrat.
Warum verringert die Komplexität der Artikelnummern den Durchsatz beim Polieren?
Häufige Änderungen bei Geometrie, Material, Polierdruck, Schleifscheiben und Roboterprogrammen erhöhen die Ausfallzeiten. Anlagen mit vielen Artikeln können ohne Chargenbildung und Standardisierung einen Durchsatzrückgang von 15 bis 20 % verzeichnen.